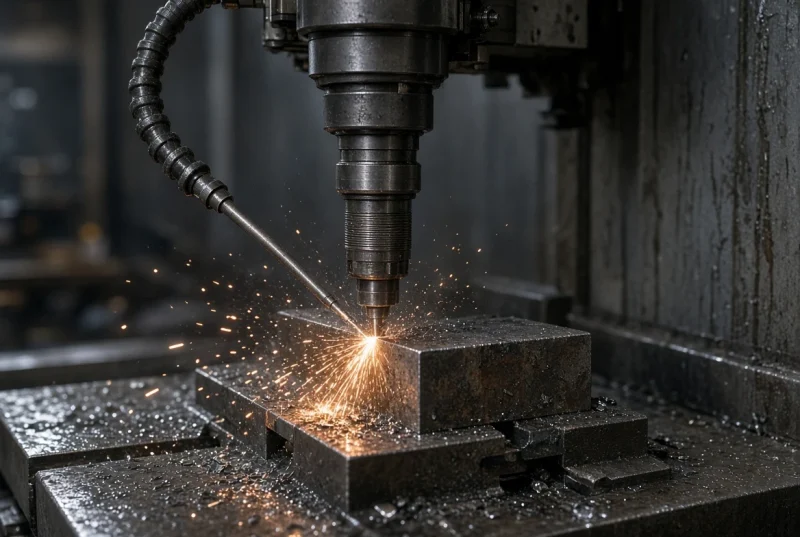
Резка токарным станком с применением технологий МЦП и лазерной обработки в сочетании с пневматической эрозией Компания «Константа» реализует комплексные технологические процессы, в которых резка на токарных станках интегрируется с многоцелевой плазменной обработкой (МЦП), лазерной резкой и пневматической эрозией. Пневматическая эрозия представляет собой метод направленного разрушения и удаления материала с поверхности
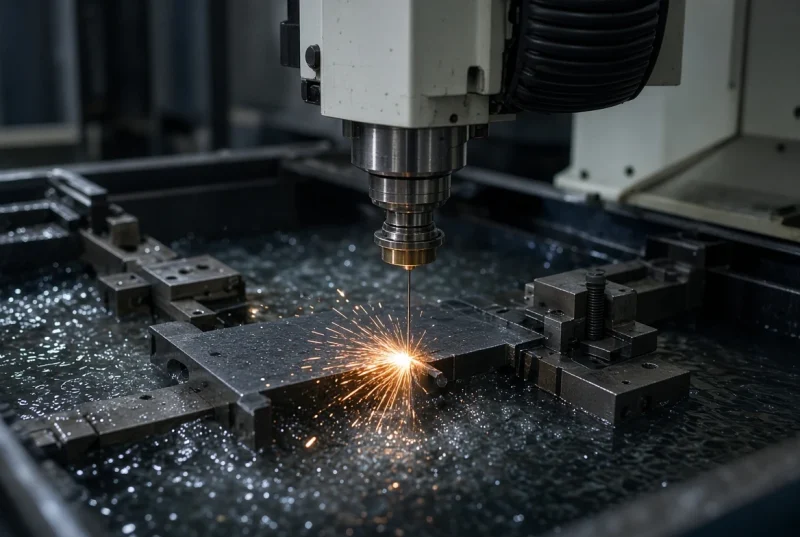
Резка токарным станком с применением технологий МЦП и лазерной обработки в сочетании с эрозионной резкой Компания «Константа» выполняет комплексную обработку металлов, в которой резка на токарных станках интегрируется с многоцелевой плазменной обработкой (МЦП), лазерной резкой и эрозионной резкой. Эрозионная резка, также известная как электроэрозионная обработка (ЭЭО), представляет собой метод формообразования,
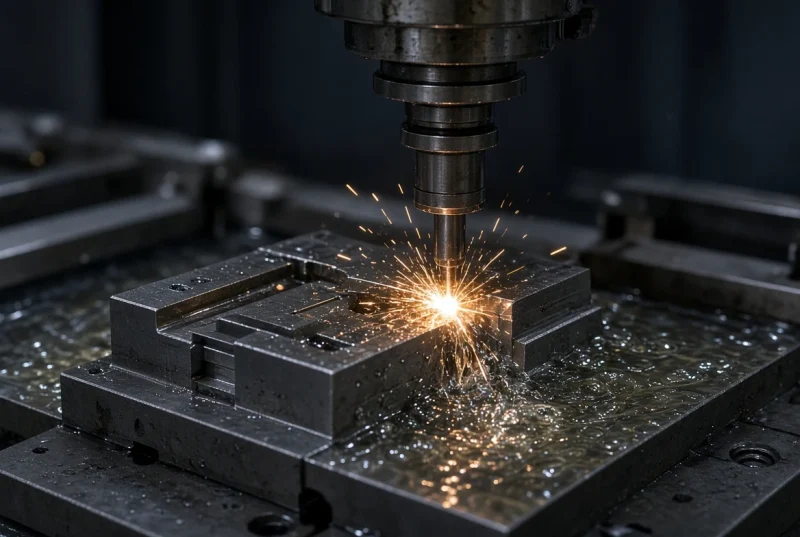
Резка токарным станком с применением технологий МЦП и лазерной обработки в сочетании с фрезеровкой и электроэрозионной резкой Компания «Константа» реализует комплексные технологические процессы, в которых резка на токарных станках интегрируется с многоцелевой плазменной обработкой (МЦП), лазерной резкой, механической фрезеровкой и электроэрозионной обработкой. Сочетание этих методов позволяет изготавливать детали сложной геометрии,
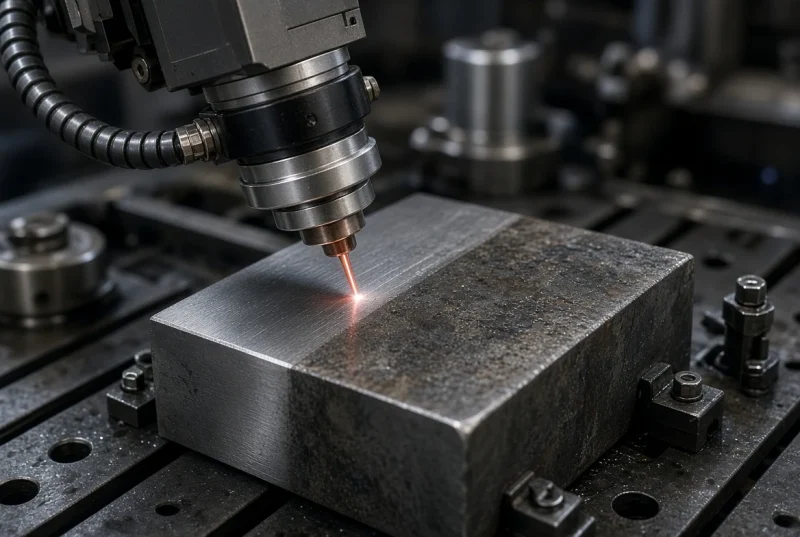
Резка токарным станком с интеграцией технологий МЦП и лазерной обработки, включая протирку и детализацию Компания «Константа» выполняет комплексную резку на токарных станках с применением технологий многоцелевой плазменной обработки (МЦП) и лазерной резки, дополненных операциями протирки и детализации. Комбинированный подход «МЦП + лазер» позволяет эффективно обрабатывать заготовки различной толщины и сложности,
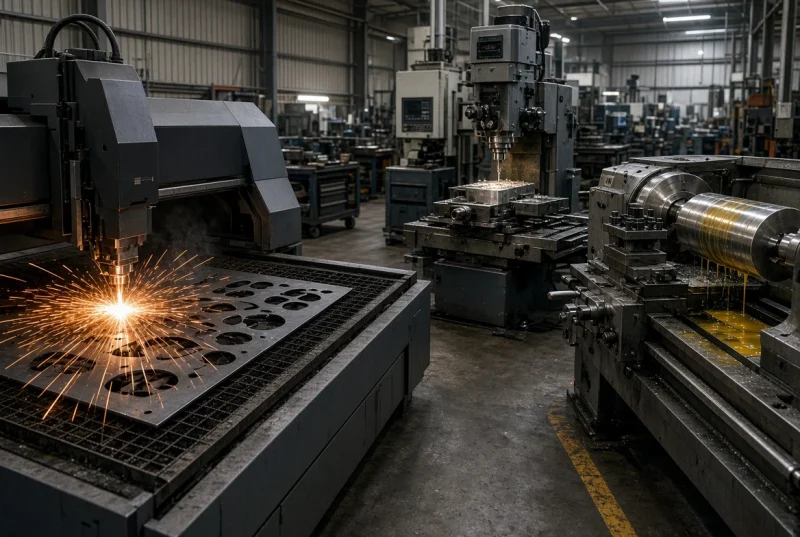
Резка токарным станком с применением технологий МЦП и лазерной обработки в комбинированных процессах Компания «Константа» реализует комбинированные технологические процессы, в которых резка на токарных станках интегрируется с многоцелевой плазменной обработкой (МЦП) и лазерной резкой. Комбинированные процессы представляют собой последовательное или параллельное применение нескольких методов обработки одной и той же заготовки
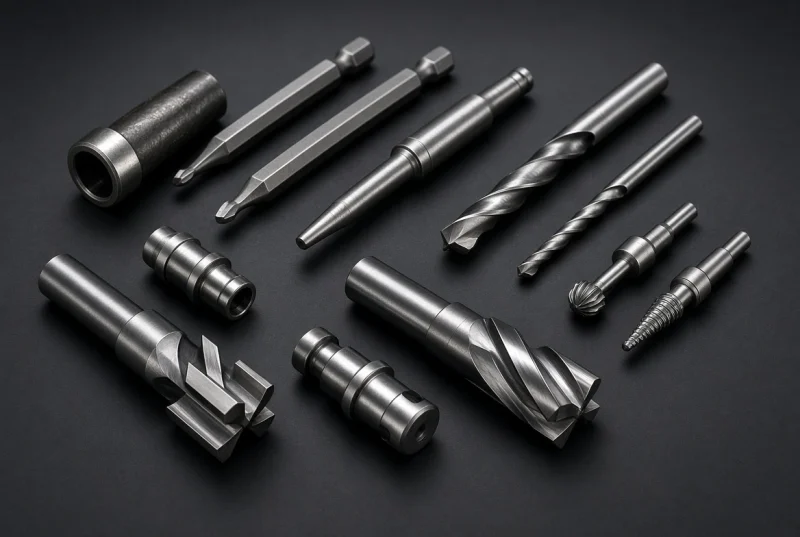
Резка токарным станком с применением технологий МЦП и лазерной обработки специальных инструментов Компания «Константа» выполняет высокоточную резку и изготовление специальных инструментов на токарных станках с использованием технологий многоцелевой плазменной обработки (МЦП) и лазерной резки. К специальным инструментам относятся драйверы, сверла, зенкеры, развертки, метчики, плашки и другие режущие и вспомогательные инструменты,
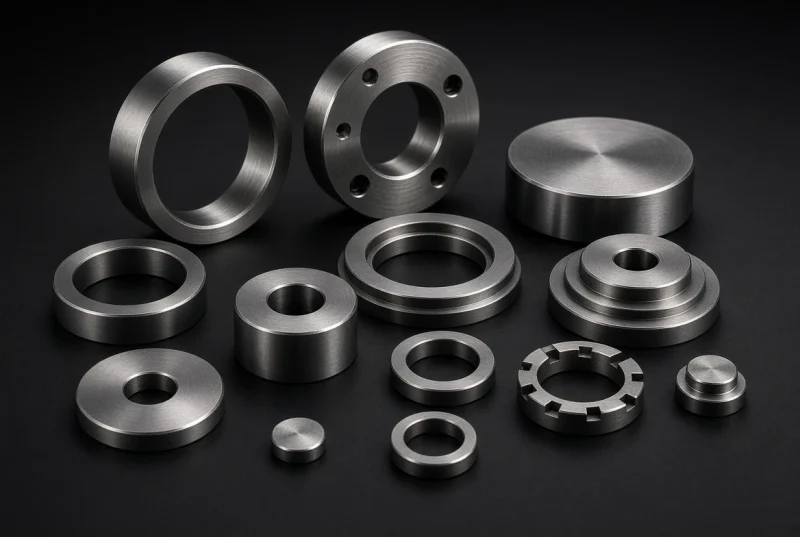
Резка токарным станком с применением технологий МЦП и лазерной обработки кругообразных элементов Компания «Константа» осуществляет высокоточную резку и формообразование кругообразных элементов на токарных станках с использованием современных методов многоцелевой плазменной обработки (МЦП) и лазерной резки. Кругообразные элементы представляют собой детали, основные поверхности которых являются поверхностями вращения: кольца, диски, фланцы, шайбы,
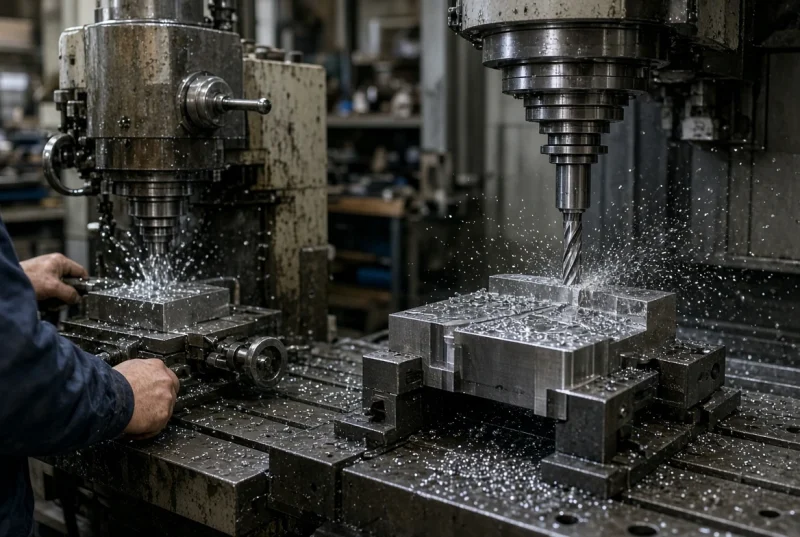
Комплексная механическая обработка металлов на токарных и фрезерных станках Компания «Константа» предоставляет полный спектр услуг по высокоточной механической обработке металлов, включая резку на токарных станках с применением современных технологий МЦП и лазерной резки, а также механическую фрезеровку в ручном и программном режимах. Эти процессы формируют основу современного машиностроительного производства, позволяя
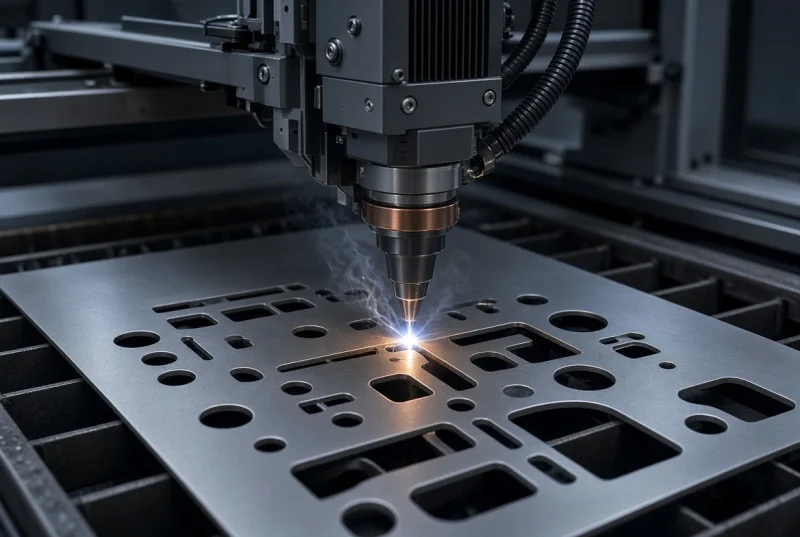
В высокоточных отраслях, где требуется изготовление мельчайших контуров на детальных компонентах, сочетание токарной обработки и лазерного реза (YAG или фибер) обеспечивает непревзойденную точность, одновременную экономию времени и минимальные потери материала. Система многокомандного процессора (МЦП) позволяет в режиме реального времени регулировать скорость шпинделя, подачу инструмента и энергоёмкость лазера, а встроенные датчики
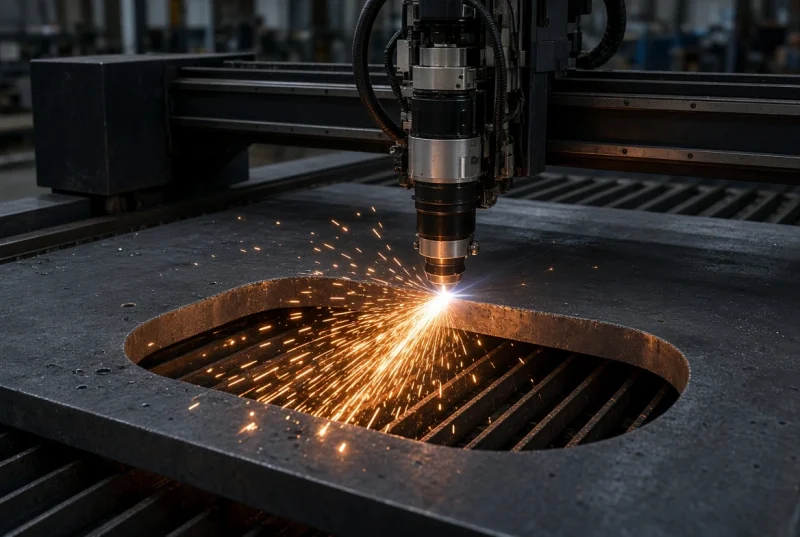
В отрасли, где требуется точная и экономичная обработка толстых металлических и неметаллических листов (от 10 мм до 300 мм), сочетание токарной обработки с лазерным резом CO₂ открывает новые возможности по созданию сложных контуров без потери геометрической точности. Технология позволяет одновременно выполнять механическую разрезку и лазерную фрезировку, используя многокомандный процессор (МЦП) для динамической
Современные токарные центры «Константа» оснащены многокомандным процессором (МЦП), который позволяет одновременно управлять скоростью шпинделя, подачей инструмента и параметрами лазерного луча. Такая интеграция даёт возможность динамически корректировать траекторию реза в режиме реального времени с помощью лазерных датчиков измерения расстояния и поверхности. Результатом является высокоточная обрезка сложных профилей с минимальной потерей материала.
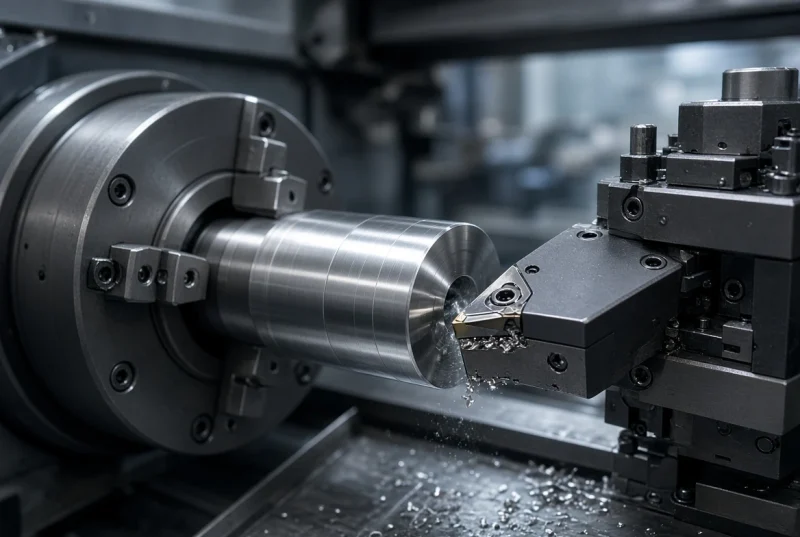
Быстрый цикл резки токарным станком с низкой потерей материала В производственной среде точность и скорость обработки деталей напрямую влияют на общую эффективность и себестоимость продукции. Токарный станок с многокомандной системой (МЦП) в сочетании с лазерными измерительными датчиками обеспечивает мгновенную обратную связь о положении инструмента, что позволяет сокращать время цикла до
Резка токарным станком с многокомандной системой и лазерным измерением для деталей диаметром более 200 мм В промышленном производстве, где требуется обработка крупных компонентов, точность резки становится критическим фактором. Многокомандный процессор (МЦП) в сочетании с лазерным сканером позволяет управлять параметрами шпинделя и подачи в режиме реального времени, а также мгновенно фиксировать геометрические
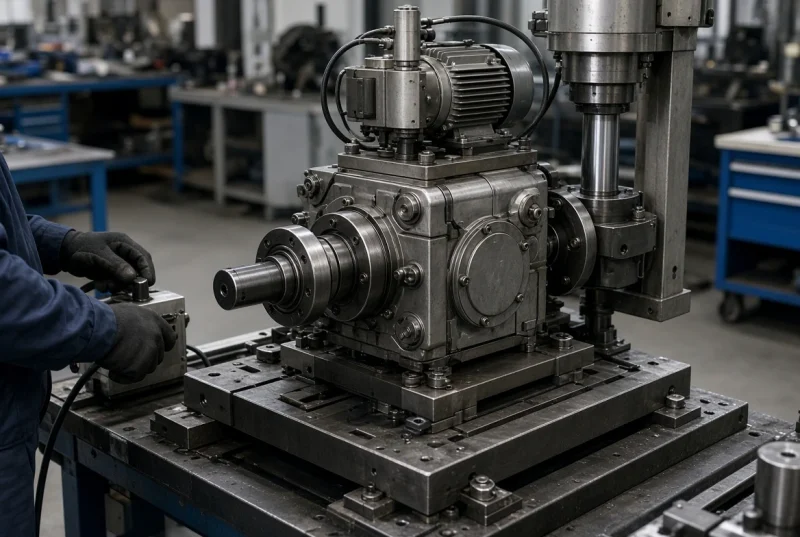
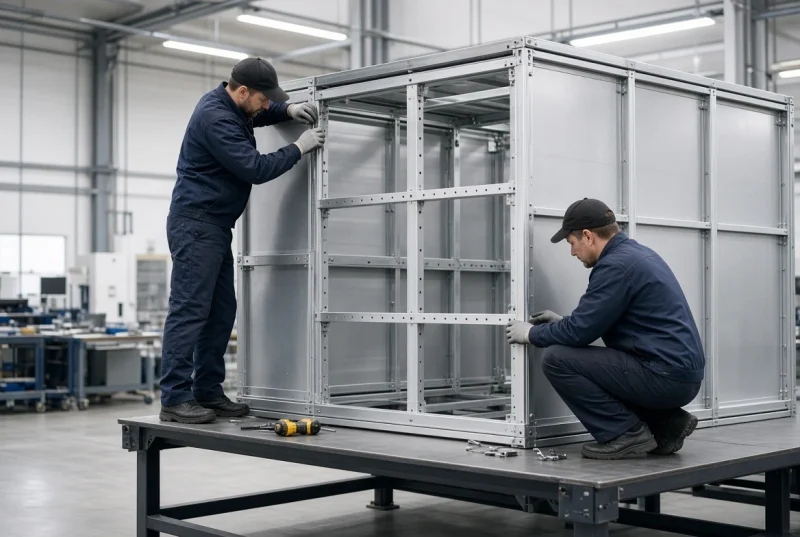
Компания «Константа» выполняет завершение сборки панелей в составе монтажа сборочных единиц. Завершение сборки панелей — это финальный этап установки обшивочных, защитных, декоративных и технологических панелей на каркас или раму сборочной единицы. Операция включает окончательную фиксацию, установку уплотнений, крепежа, проверку прилегания, герметичности и внешнего вида. Панели устанавливаются после завершения сборки каркаса,
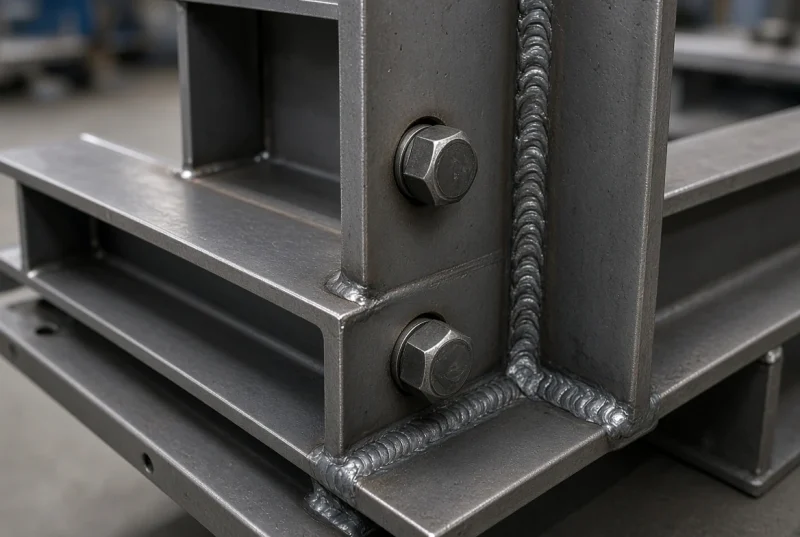
Компания «Константа» выполняет скрепление швеллеров с профилями при монтаже сборочных единиц. Скрепление швеллеров с профилями — это операция соединения элементов из швеллерного и профильного проката в единую конструкцию с помощью сварки, болтовых соединений или комбинации методов. Такие соединения образуют балки, рамы, стойки и другие несущие элементы. Перед скреплением элементы проверяются
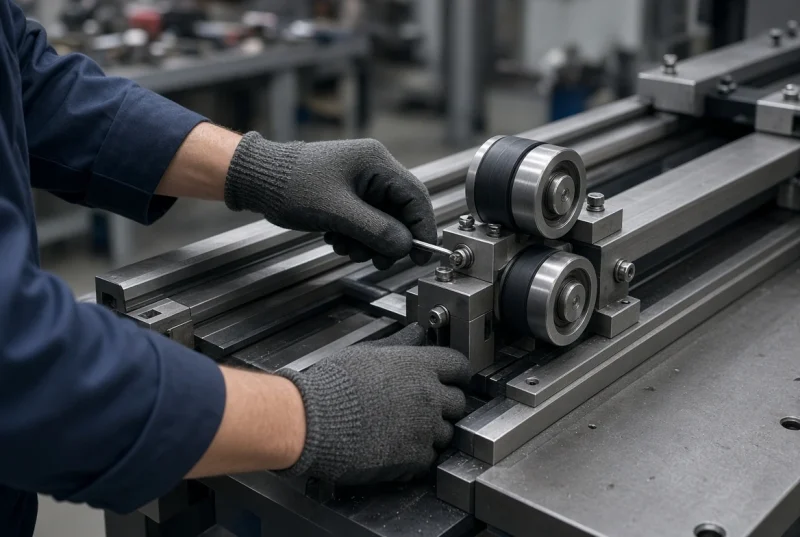
Компания «Константа» выполняет настройку направляющих роликов при монтаже сборочных единиц. Направляющие ролики обеспечивают точное перемещение лент, цепей, кареток и других подвижных элементов по заданной траектории. Настройка включает установку роликов в проектное положение, регулировку зазоров, параллельности и усилия прижатия. Перед настройкой проверяется состояние подшипников роликов, чистота поверхностей качения и соответствие размеров.
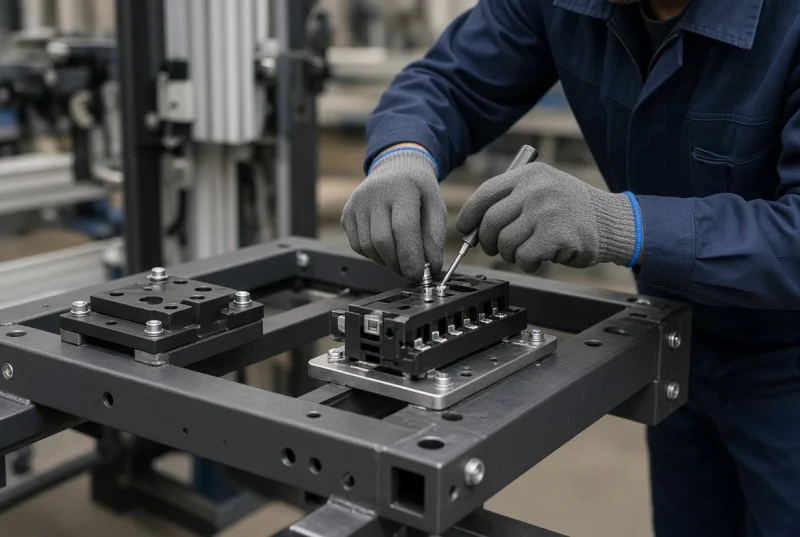
Компания «Константа» выполняет установку соединительных колодок при монтаже сборочных единиц. Соединительная колодка — это элемент, предназначенный для электрического, пневматического или гидравлического соединения цепей и линий различных частей оборудования. Колодки обеспечивают удобство монтажа, возможность быстрой разборки и надёжный контакт. Установка колодок производится на подготовленные поверхности каркаса или панелей. Перед монтажом проверяется
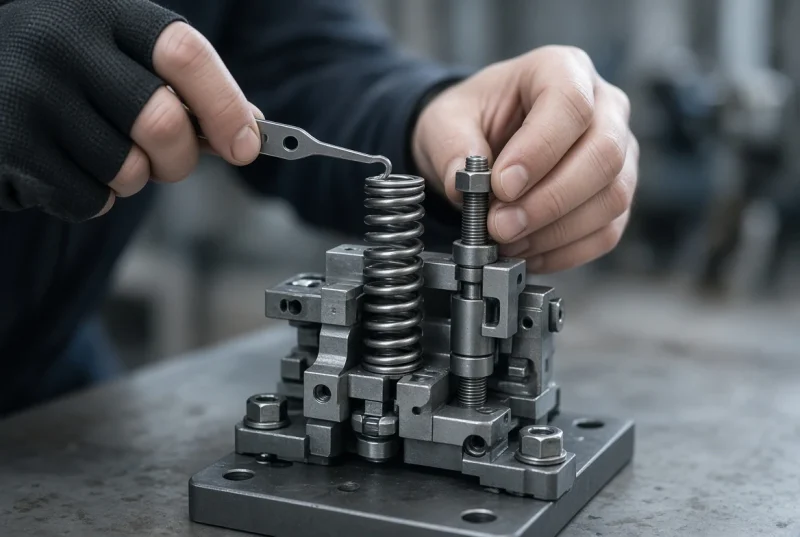
Компания «Константа» выполняет проверку натяжения пружин при монтаже сборочных единиц. Проверка натяжения пружин — это контрольная операция, направленная на определение усилия, создаваемого пружиной в рабочем положении, и подтверждение соответствия этого усилия требованиям конструкторской документации. Пружины в оборудовании пищевой промышленности используются в предохранительных устройствах, прижимах, амортизаторах, клапанах, механизмах возврата и других
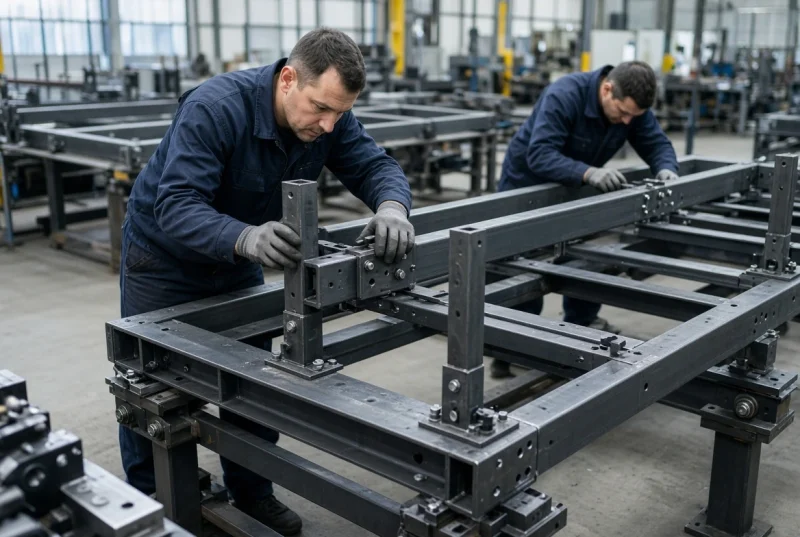
Компания «Константа» выполняет штабелирование рамы в составе монтажа сборочных единиц. Штабелирование рамы — это операция по установке и фиксации рамы в заданном положении относительно других элементов конструкции или на сборочном стенде с обеспечением требуемой ориентации, высоты и устойчивости. Термин применяется как к установке рамы на опорные элементы, так и к
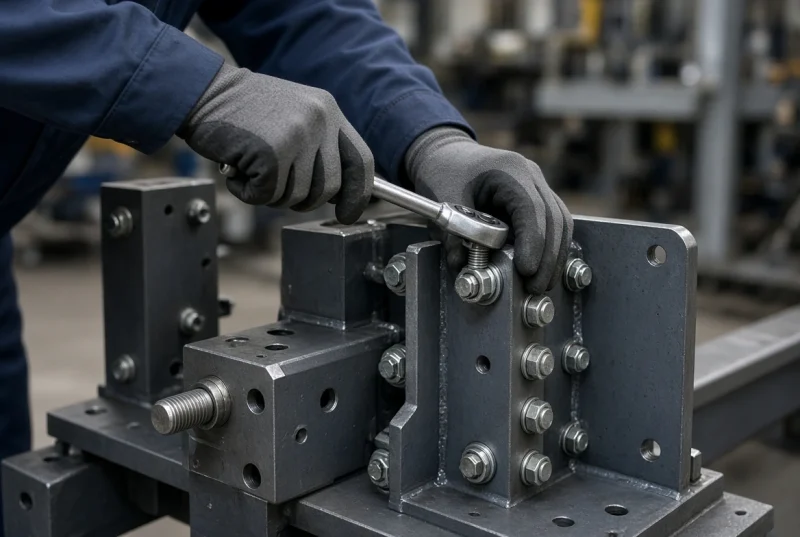
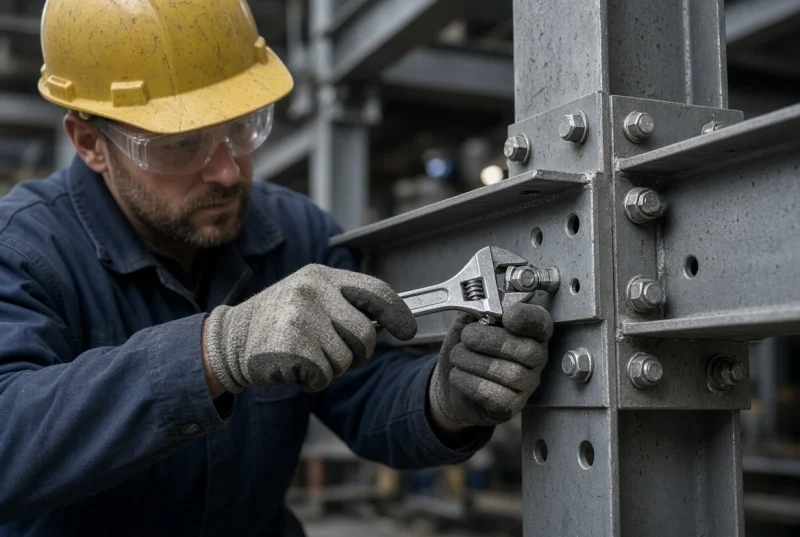
Компания «Константа» выполняет подключение крепежных элементов при монтаже сборочных единиц. Подключение крепежных элементов включает установку, затяжку и стопорение болтов, гаек, шпилек, винтов, шайб и других деталей, обеспечивающих разъёмные соединения частей сборочной единицы. Качество выполнения этих операций определяет прочность соединений, возможность последующей разборки и отсутствие ослабления в процессе эксплуатации. Перед установкой
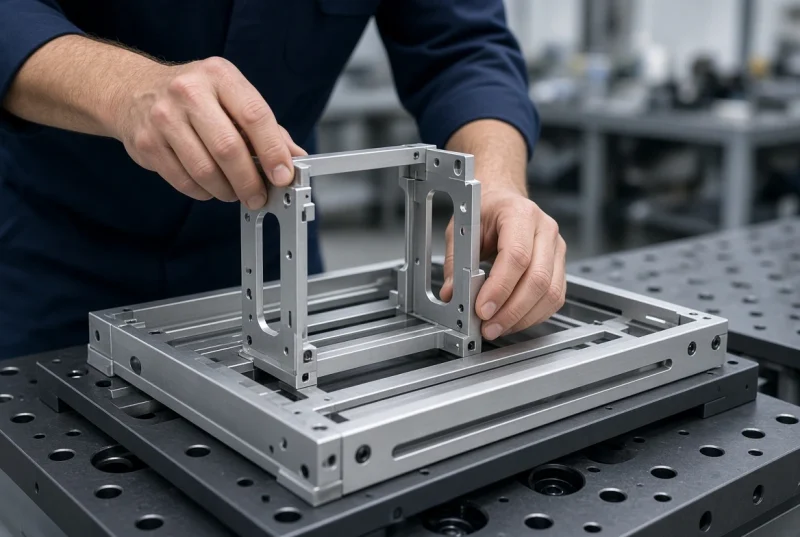
Компания «Константа» выполняет пазовую сборку шасси в составе монтажа сборочных единиц. Пазовая сборка представляет собой метод соединения элементов шасси, при котором выступы (шипы) одного элемента входят в пазы другого, обеспечивая точное взаимное положение и повышая жёсткость узла. Такой способ широко применяется в конструкциях, где требуется высокая точность сборки и возможность
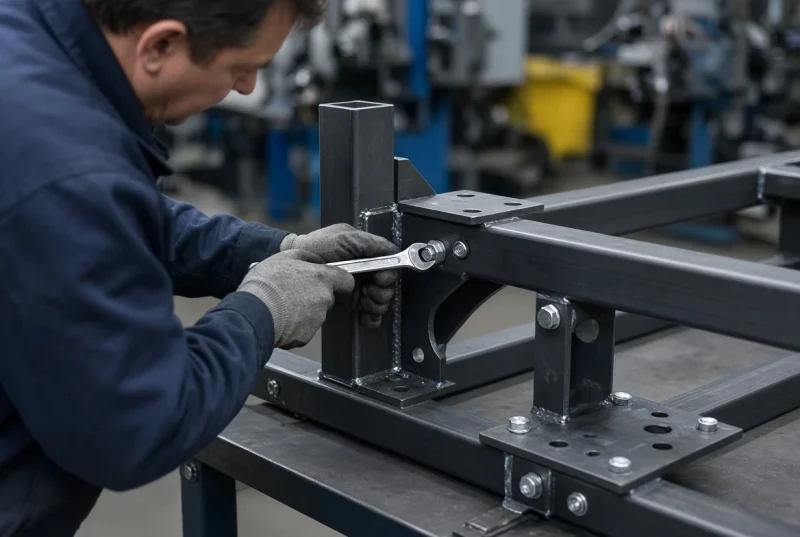
Компания «Константа» выполняет монтаж монтажных кронштейнов в составе работ по сборке сборочных единиц. Монтажный кронштейн — это элемент конструкции, предназначенный для крепления оборудования, трубопроводов, кабельных трасс, панелей и других узлов к каркасу или раме. Кронштейны воспринимают статические и динамические нагрузки, обеспечивают точное позиционирование навесных элементов и передают усилия на несущую
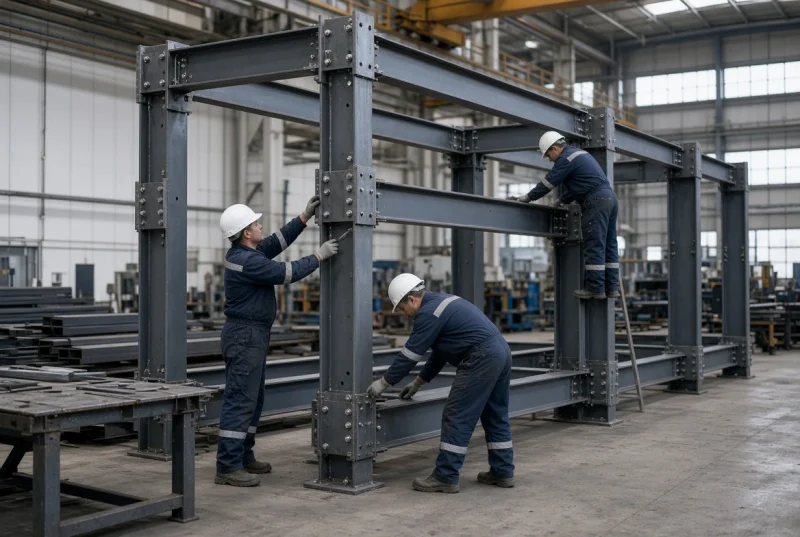
Компания «Константа» выполняет установку металлических рамок в составе работ по монтажу сборочных единиц. Металлическая рамка представляет собой замкнутый или незамкнутый контур из профильного металла, служащий для обрамления проёмов, крепления панелей, стекол, сеток, дверей и других элементов. Рамки обеспечивают жёсткость конструкции, задают точные размеры проёмов и служат базой для установки навесных
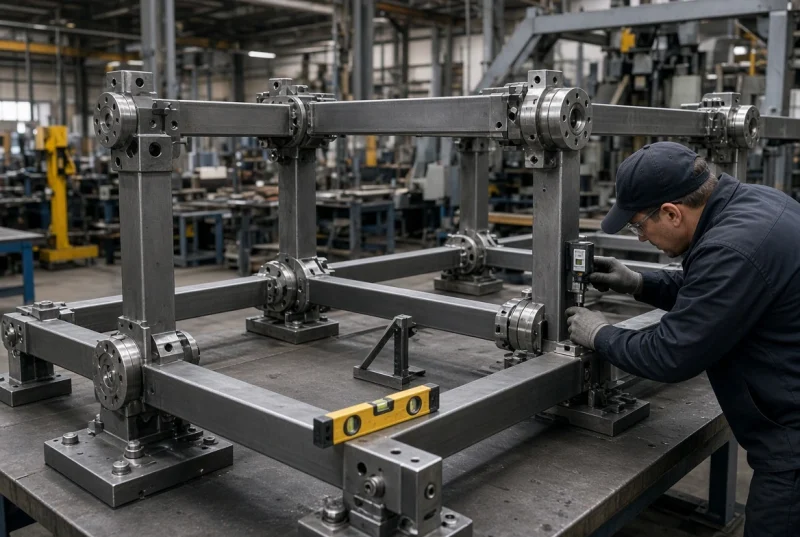
Компания «Константа» выполняет слесарные работы по монтажу сборочных единиц, включая сборку каркасных конструкций. Каркасная конструкция представляет собой несущую пространственную систему, образованную из стержневых элементов — труб, швеллеров, уголков, профилей прямоугольного и квадратного сечения, соединённых между собой сваркой, болтовыми или заклёпочными соединениями. Каркасы служат основой для установки панелей, обшивки, технологического оборудования,
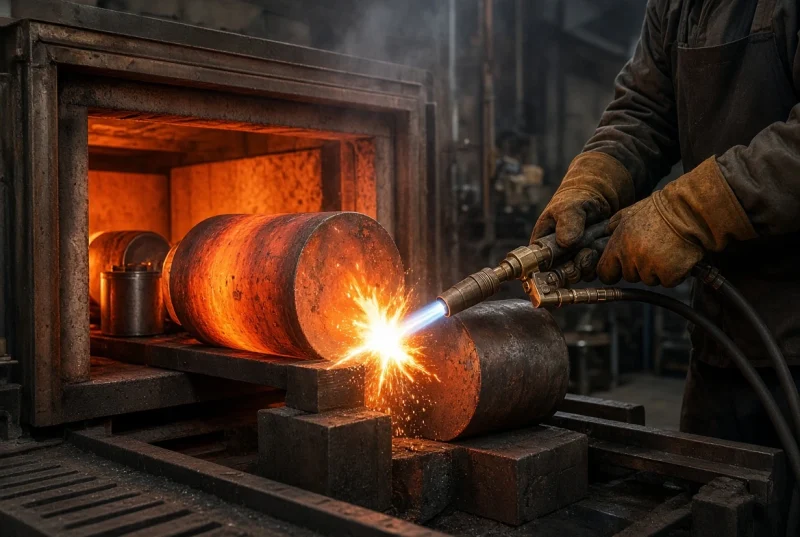
Компания «Константа» выполняет нагревательную термообработку в комплексе со слесарными и сварочными работами. Нагревательная термообработка — изменение структуры и свойств металла нагревом, выдержкой и охлаждением. После сварки применяется для снятия напряжений, восстановления пластичности и улучшения структуры зоны термического влияния. Основные виды — высокий отпуск, отжиг, нормализация. Выбор зависит от марки стали
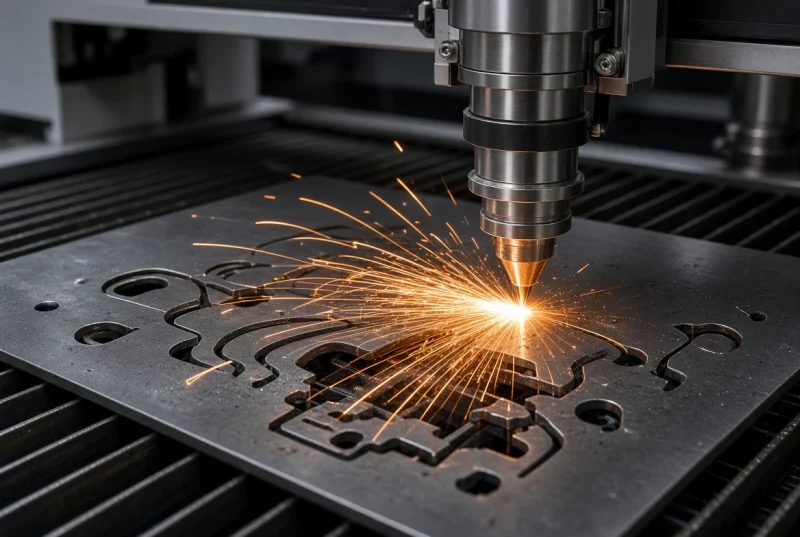
Компания «Константа» выполняет лазерное вырубание металла в комплексе со слесарными и сварочными работами. Лазерное вырубание — термическое разделение металла сфокусированным лазерным лучом. Луч расплавляет и испаряет материал, газ удаляет продукты, формируя точный рез. Метод дает заготовки сложной формы с минимальной зоной термического влияния. Детали используются в сварных конструкциях пищевого оборудования.
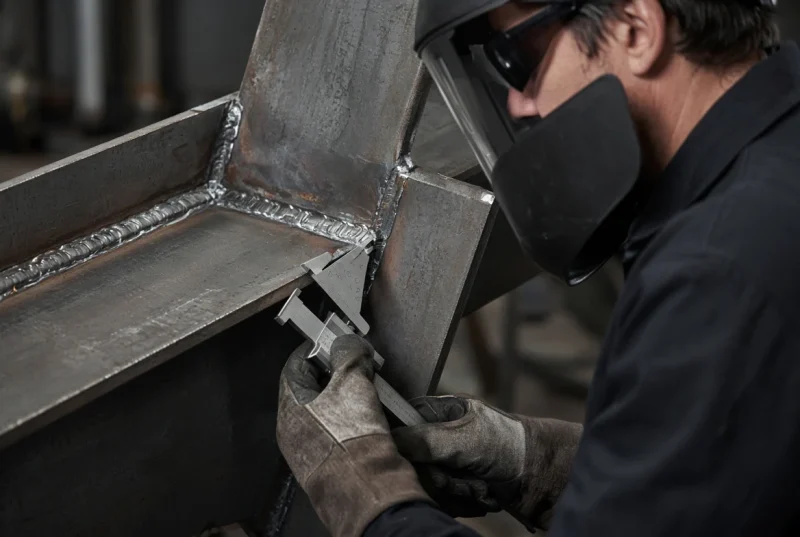
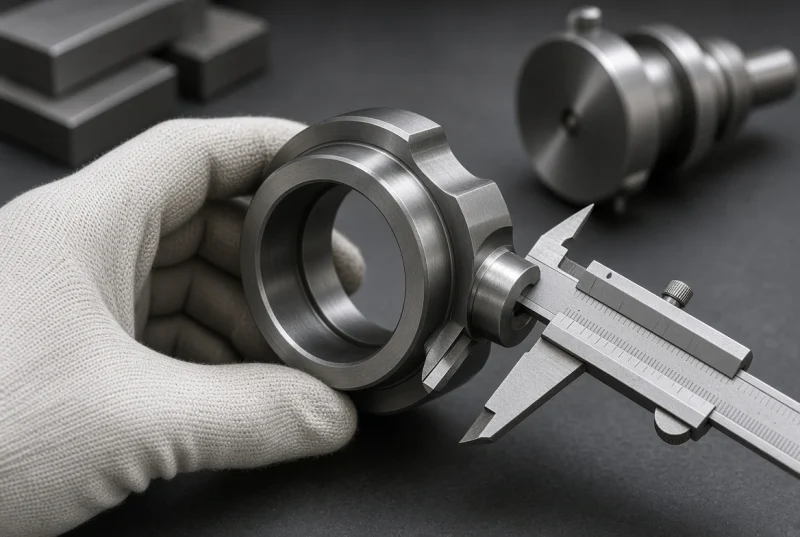
Компания «Константа» выполняет контроль точности размеров в рамках слесарных и сварочных работ. Контроль точности — система измерений линейных, угловых и геометрических параметров с целью подтверждения соответствия чертежу. В сварочном производстве особенно важен из-за деформаций и усадки. Точность определяется допусками чертежа. Контроль выполняется на всех этапах производства. Методы и средства измерения
Компания «Константа» выполняет установку крепежей в составе слесарных и сварочных работ. Установка крепежей — комплекс операций по размещению и закреплению болтов, гаек, шпилек, винтов и заклепок. Качество установки определяет прочность разъемных соединений и точность сборки. В пищевом оборудовании крепеж выполняется из нержавеющих сталей. Установка производится как на этапе сборки под
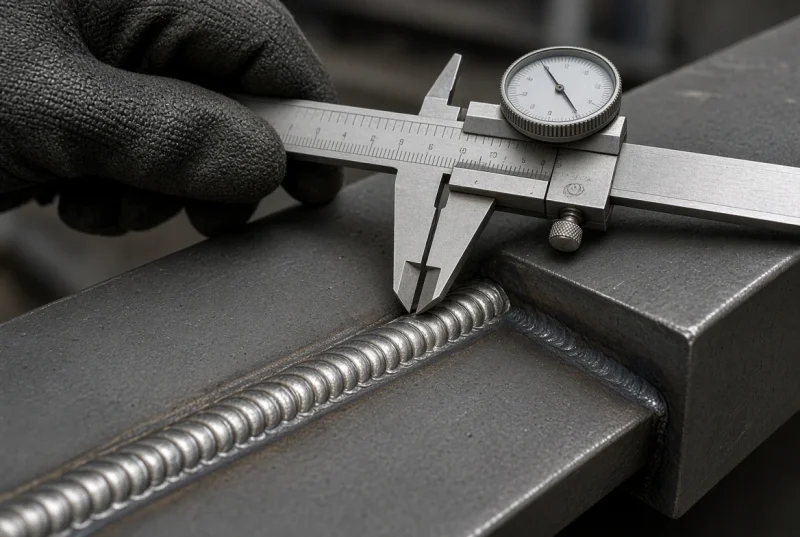
Компания «Константа» выполняет проверку качества сварных швов как обязательный этап слесарных и сварочных работ. Проверка качества — система контрольных мероприятий по выявлению наружных и внутренних дефектов и подтверждению соответствия швов требованиям документации. Контроль гарантирует надежность и безопасность сварных конструкций. Дефекты швов (трещины, поры, непровары, подрезы, шлаковые включения) снижают прочность и
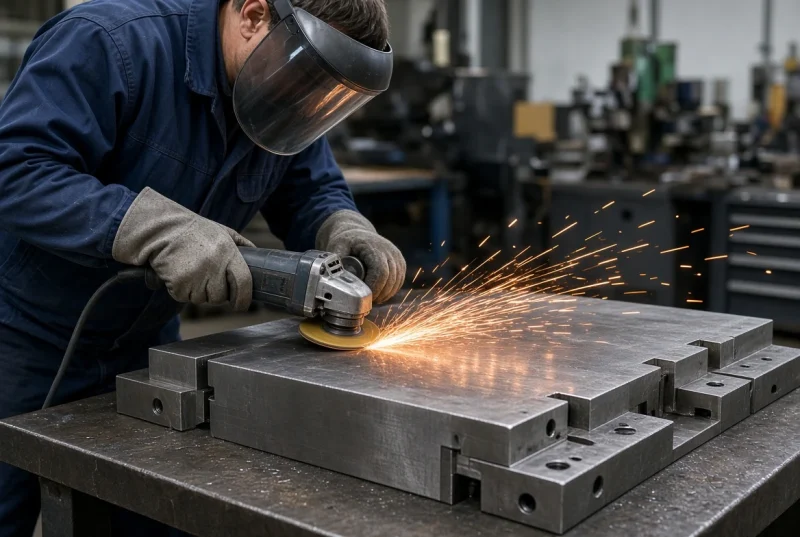
Компания «Константа» выполняет шлифовку поверхностей от ржавчины как обязательную часть слесарных работ при подготовке под сварку и финишной обработке. Шлифовка — механический процесс удаления продуктов коррозии, окалины и загрязнений абразивным инструментом. Цель — получение чистой металлической поверхности, обеспечивающей качественное формирование сварного шва и адгезию защитных покрытий. Наличие ржавчины в зоне
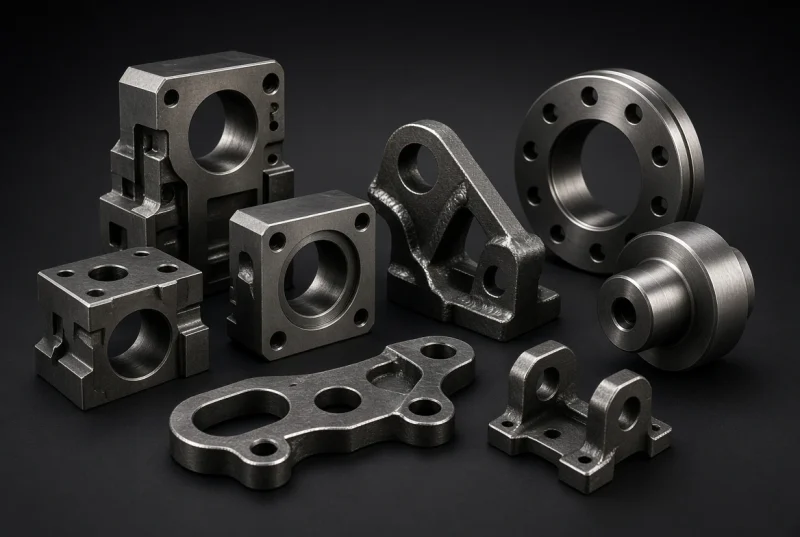
Компания «Константа» осуществляет полный цикл слесарных и сварочных работ, связанных с изготовлением нестандартных деталей по индивидуальным чертежам, эскизам и техническим заданиям заказчика. Нестандартные детали — это изделия, конструкция, размеры, материал или требования к которым выходят за пределы серийной номенклатуры и типовых технологических процессов. К таким деталям относятся корпуса сложной пространственной
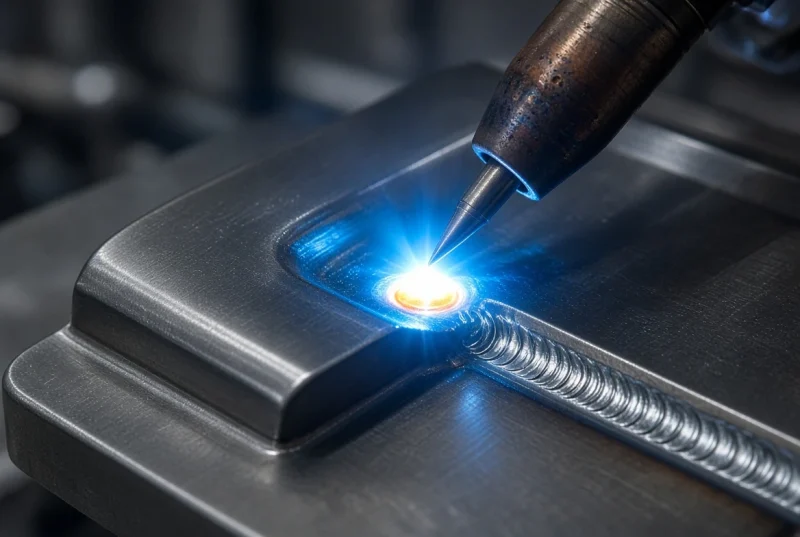
Компания «Константа» выполняет слесарные работы и аргонодуговую сварку неплавящимся электродом — процесс TIG (Tungsten Inert Gas). Сварка TIG обеспечивает наивысшее качество шва среди дуговых методов. Вольфрамовый электрод не расходуется, дуга горит в атмосфере инертного газа, присадочный металл подается отдельно. Метод позволяет точно контролировать тепловложение, сваривать тонкие сечения и получать швы
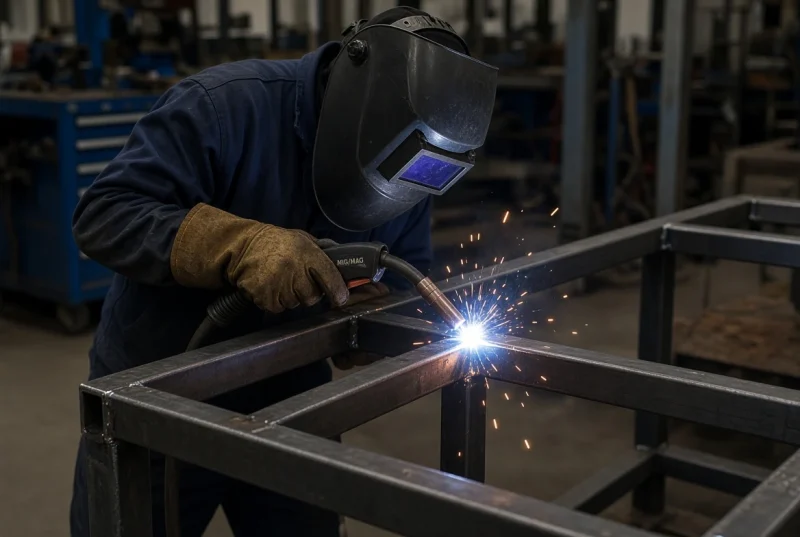
Компания «Константа» выполняет слесарные работы и полуавтоматическую дуговую сварку плавящимся электродом в среде защитного газа — процесс MIG/MAG. Сварка MIG (Metal Inert Gas) и MAG (Metal Active Gas) относится к наиболее производительным методам дуговой сварки. Электродная проволока непрерывно подается в зону дуги, расплавляется и формирует шов, а защитный газ, выходящий
Компания «Константа» выполняет полный комплекс слесарных и сварочных работ, в который входит профессиональная гибка стальных трубок. Гибка трубки из стали — это процесс направленного пластического деформирования трубной заготовки, при котором ей придается требуемая пространственная форма без нарушения сплошности стенки и с сохранением проходного сечения. Операция широко применяется при изготовлении трубопроводов,
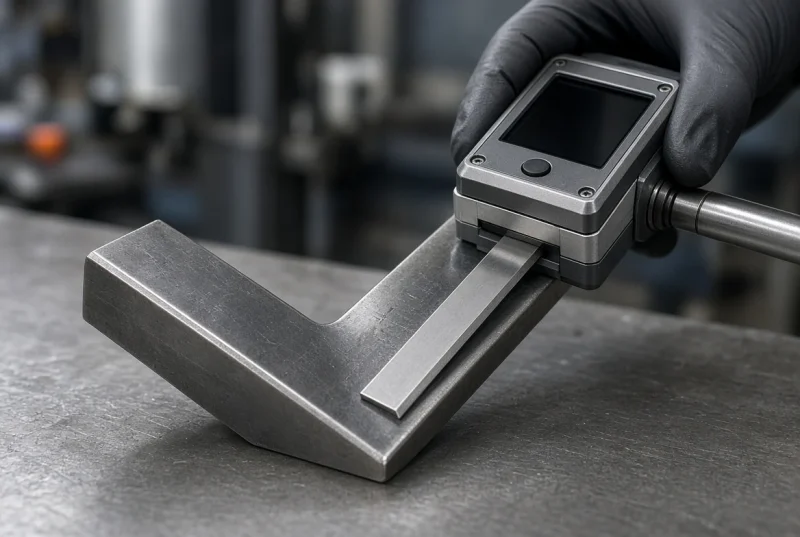
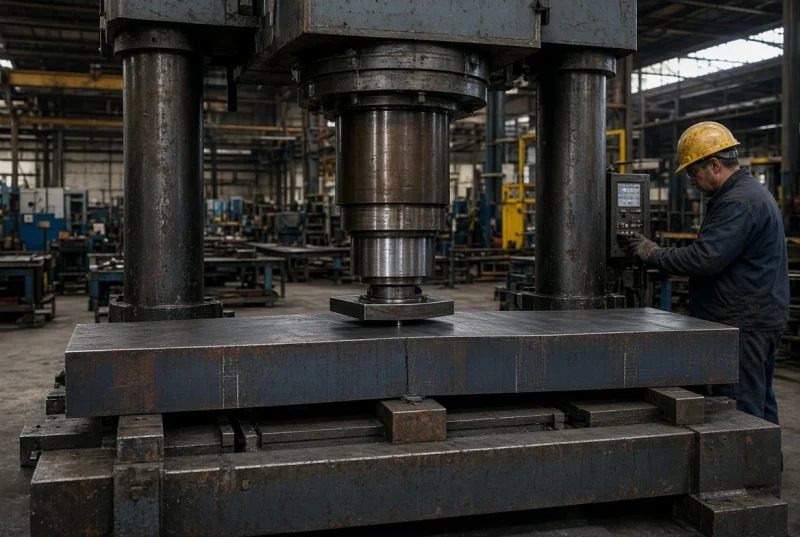
После термической резки листового металла часто возникает местная кривизна и коробление кромок. Компания «Константа» предлагает услугу коррекции кривизны — правку кромок и плоскости листа перед гибкой или сборкой. Правка выполняется механическим и термическим способами с контролем плоскостности. Неустранённая кривизна приводит к неточностям при гибке, неравномерным зазорам при сварке и проблемам
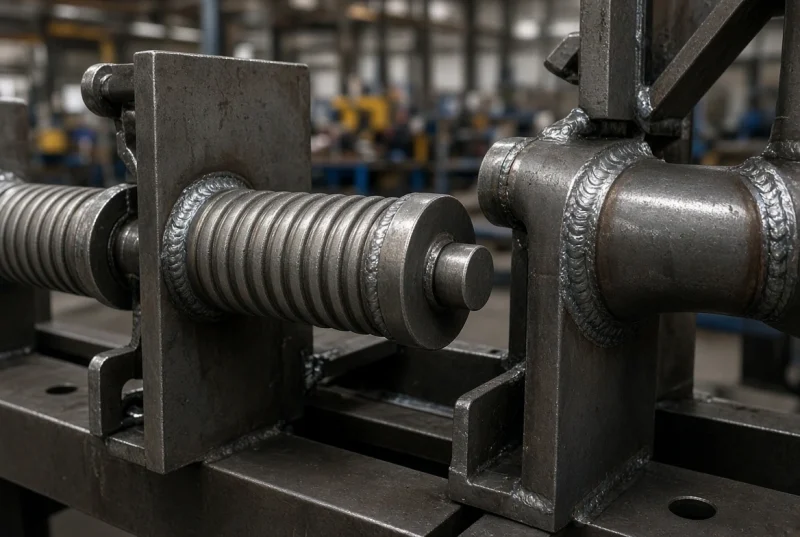
Гибкосварочные соединения — технология, при которой гнутые элементы соединяются сваркой в единый узел. Компания «Константа» предлагает полный цикл: гибку деталей, подготовку кромок, сборку, сварку и контроль. В результате заказчик получает готовый узел, а не набор отдельных гнутых деталей. Такой подход особенно эффективен при изготовлении трубопроводов сложной конфигурации, коллекторов, каркасных узлов
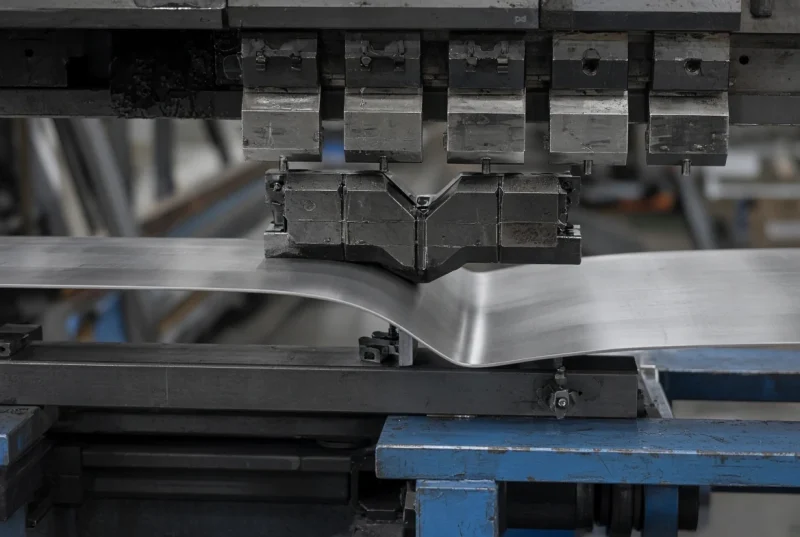
Холодная гибка (гибка в холодном состоянии) — основной метод, который компания «Константа» применяет для большинства задач. Металл деформируется ниже температуры рекристаллизации, что сохраняет прочность и исключает окалину. Мы выполняем холодную гибку труб, листов, профилей и балок с контролем пружинения и геометрии. Холодная гибка требует точного расчёта угла пружинения и правильного
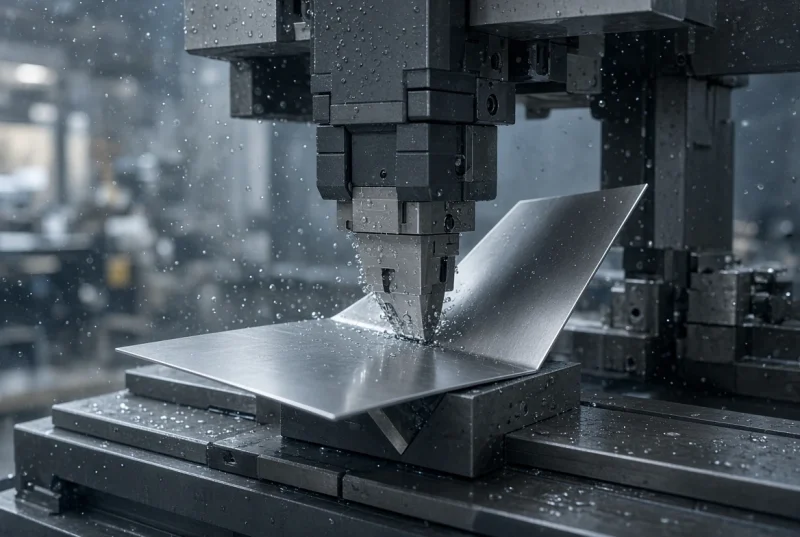
Погружная (эластомерная) гибка тонких листов — метод, при котором лист прижимается к матрице через эластичную среду (полиуретан, резина). Компания «Константа» применяет этот метод для тонких листов и деталей, где недопустимы следы от инструмента и требуется равномерная деформация. Метод особенно эффективен при гибке полированных и нержавеющих листов. Преимущество погружной гибки —
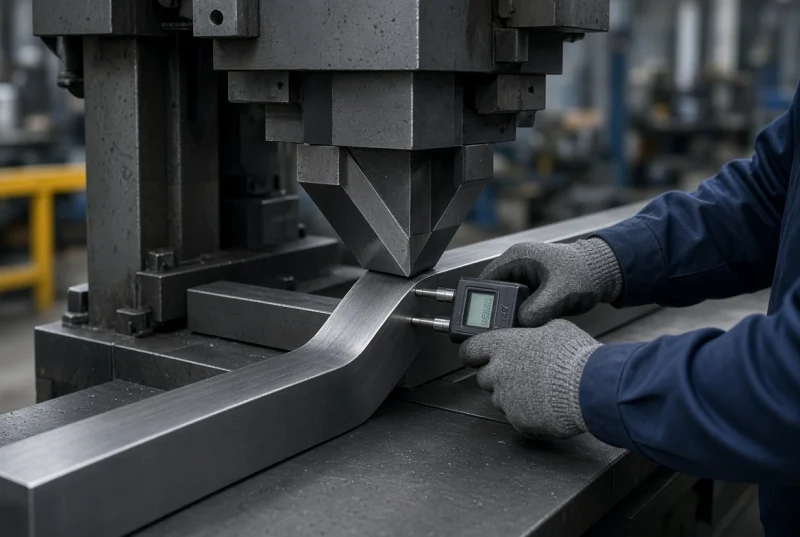
Точная гибка с контролем геометрии — услуга повышенного качества, которую компания «Константа» предлагает для ответственных элементов. Каждый гнутый элемент проходит не только операционный, но и углублённый контроль радиуса, угла, плоскостности и взаимного расположения поверхностей. Результаты документируются. Услуга применяется там, где отклонения в геометрии гнутого элемента критичны для сборки или работы
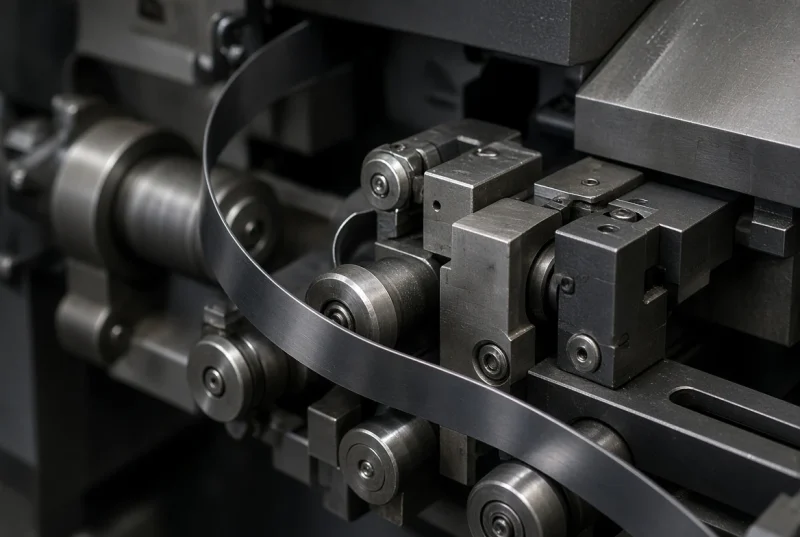
Криволинейная гибка пружинной стальной ленты — узкоспециализированная услуга. Пружинные стали обладают высоким пределом текучести и выраженным пружинением, поэтому гибка требует особых режимов, учёта упругого восстановления и часто дополнительного термообработки. Компания «Константа» выполняет гибку лент из пружинных сталей для изготовления пружин, направляющих, фиксаторов и специальных элементов. Процесс включает расчёт угла пружинения,
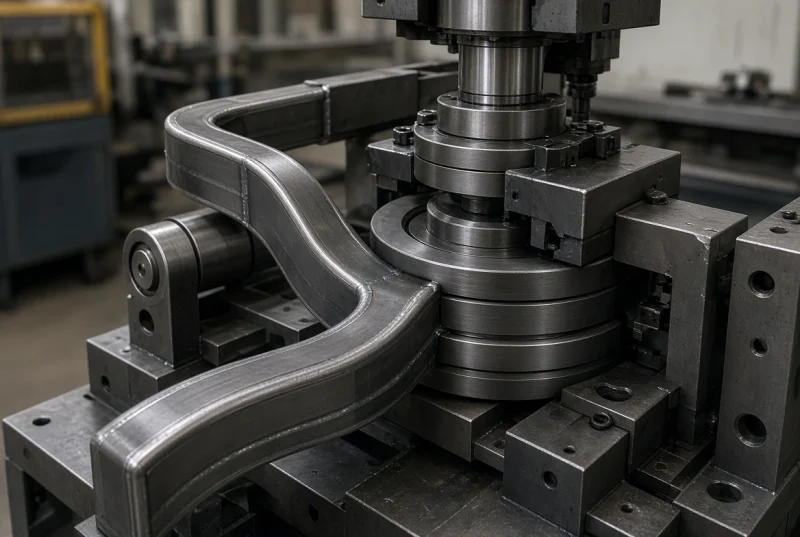
Поворотные (ротационные) гибки сложных профилей — специализированная услуга компании «Константа». Метод позволяет гнуть профили переменного сечения, тонкостенные и сложные по геометрии элементы с минимальной деформацией сечения. Используется при изготовлении декоративных и силовых элементов, направляющих и специальных конструкций. В отличие от классической гибки в матрице, поворотная гибка распределяет деформацию более равномерно
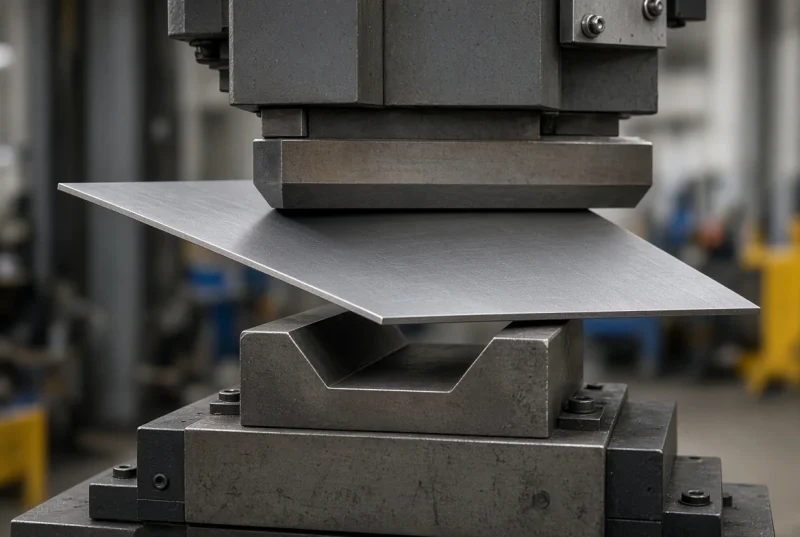
Гибка листового металла по заданному углу — услуга, которую компания «Константа» выполняет на листогибочных прессах с ЧПУ. Мы гнём листы толщиной от 0,5 до 12 мм и более под углами от острых до развёрнутых с точностью до долей градуса. Услуга применяется при изготовлении кожухов, корпусов, кронштейнов, панелей и других элементов
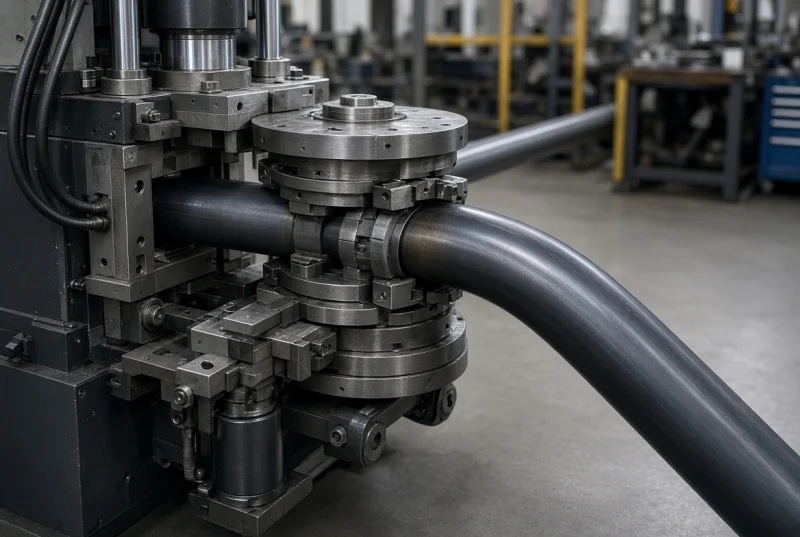
Компания «Константа» выполняет токарную обработку резьбы в комплексе со слесарными и сварочными работами. Токарная обработка резьбы — это процесс образования винтовой поверхности на наружных или внутренних цилиндрических участках детали путём снятия стружки резьбовым резцом, гребёнкой, метчиком, плашкой или резьбонарезной головкой на токарном станке. Резьбовые соединения обеспечивают разборность узлов, регулировку положения
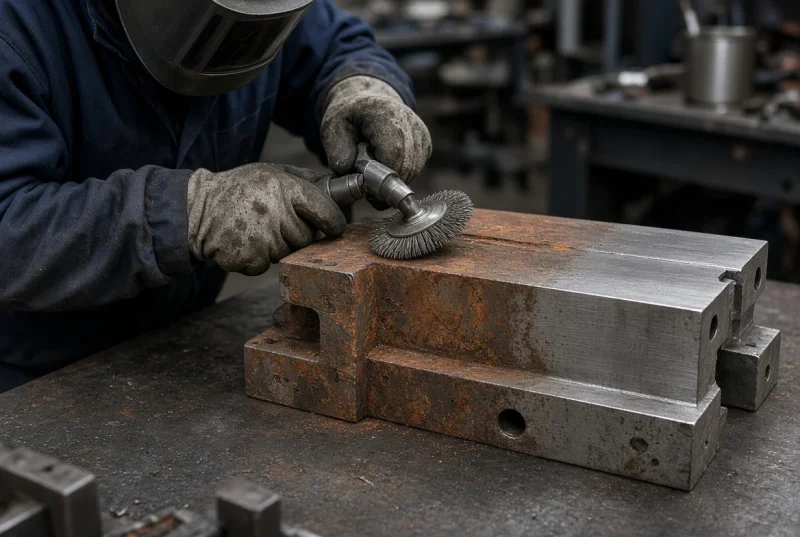
Компания «Константа» выполняет разрезание листового металла как одну из ключевых заготовительных операций в составе слесарных и сварочных работ. Разрезание листового металла — это процесс разделения листовой заготовки на части заданной геометрической формы и размеров с целью получения исходных элементов для последующей гибки, механической обработки и сварки. От качества и точности
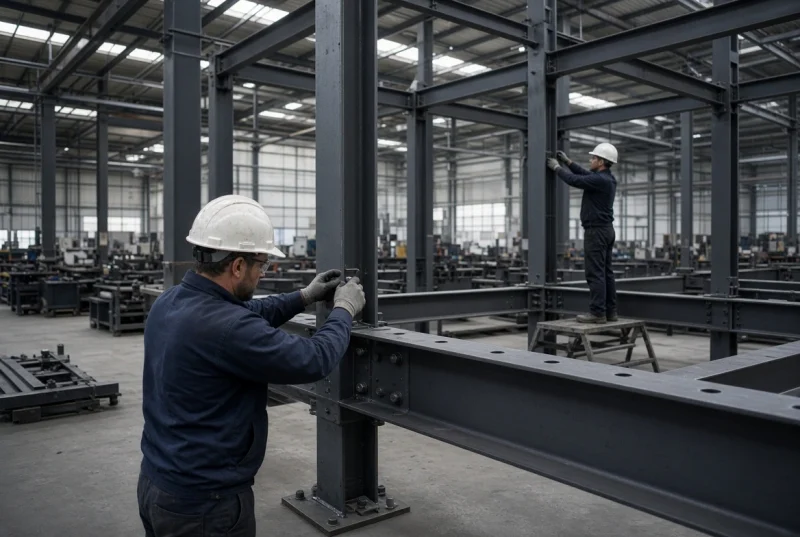
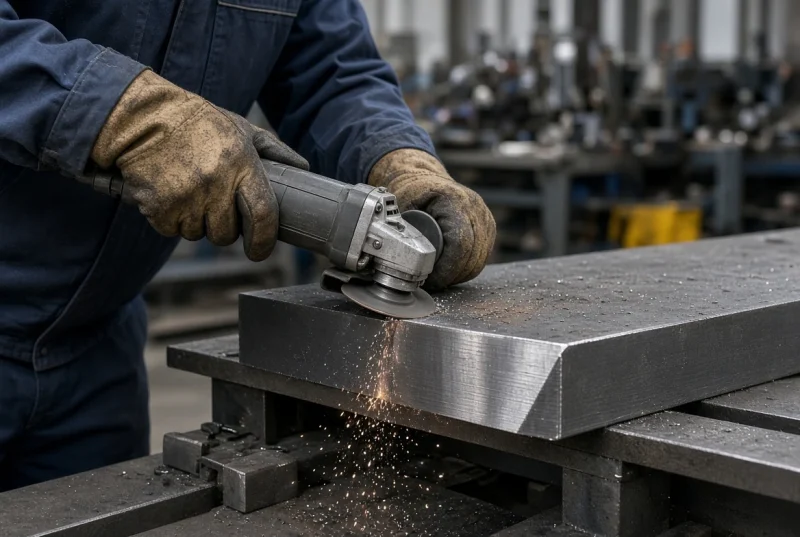

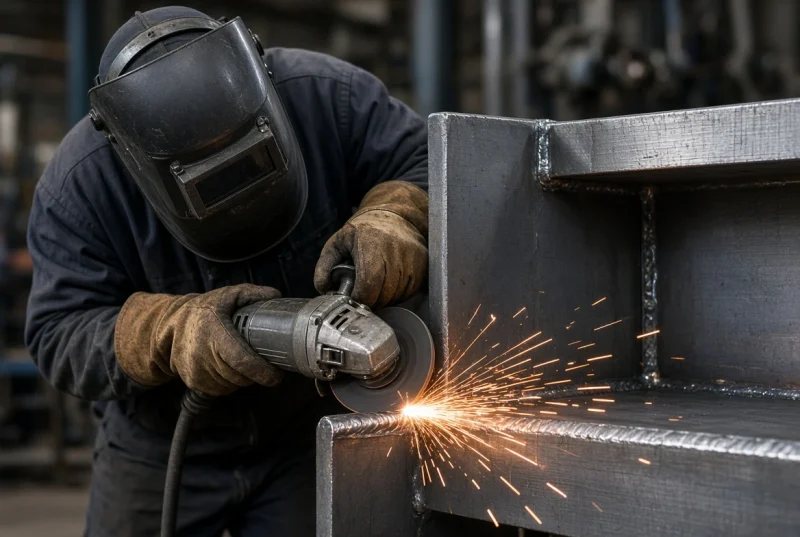
После гибки и сварки конструкций мы выполняем проверку сварных соединений. Услуга включает визуальный и измерительный контроль, капиллярный метод, ультразвуковой контроль и, при необходимости, другие виды неразрушающего контроля. Цель — подтвердить отсутствие недопустимых дефектов и соответствие швов требованиям чертежа и нормативов. Проверка проводится на трубах после гибки и сварки, на каркасах,
Финальная отделка деталей после электроэрозионной резки с помощью лазерной точечной обработки представляет собой современный гибридный подход. Электроэрозия формирует основную геометрию, а лазерный луч малой мощности выполняет локальную зачистку кромок, снятие микрозаусенцев, скругление острых углов и даже нанесение идентификационной маркировки. Такой тандем позволяет получать готовые к сборке детали практически без ручных
Изготовление микроскопических деталей — размеров от долей миллиметра до нескольких миллиметров — требует особого подхода. Классическое точение здесь ограничено жёсткостью инструмента и заготовки, а чистовая электроэрозия оставляет характерный микрорельеф. Сочетание электроэрозионной резки с последующим прецизионным шлифованием позволяет получать поверхности с шероховатостью Ra 0,05–0,2 мкм при сохранении сложной геометрии, достигнутой электроэрозией.
Чистая электроэрозия редко существует в технологическом вакууме. На практике она почти всегда входит в комбинированные маршруты, где токарная обработка, фрезерование, шлифование, лазерная резка и электроэрозия дополняют друг друга. Комбинированные методы позволяют использовать сильные стороны каждого процесса и обходить его ограничения. Наиболее распространённая схема — токарная подготовка базовых поверхностей с последующей
Дрейф поверхности — термин, обозначающий постепенное отклонение фактической геометрии реза от программной траектории, вызванное совокупностью факторов: износом электрода, температурными деформациями, нестабильностью межэлектродного зазора и накоплением продуктов эрозии. В прецизионной электроэрозии снижение дрейфа является одной из центральных задач, поскольку именно оно определяет конечную точность детали. Основные источники дрейфа можно разделить на
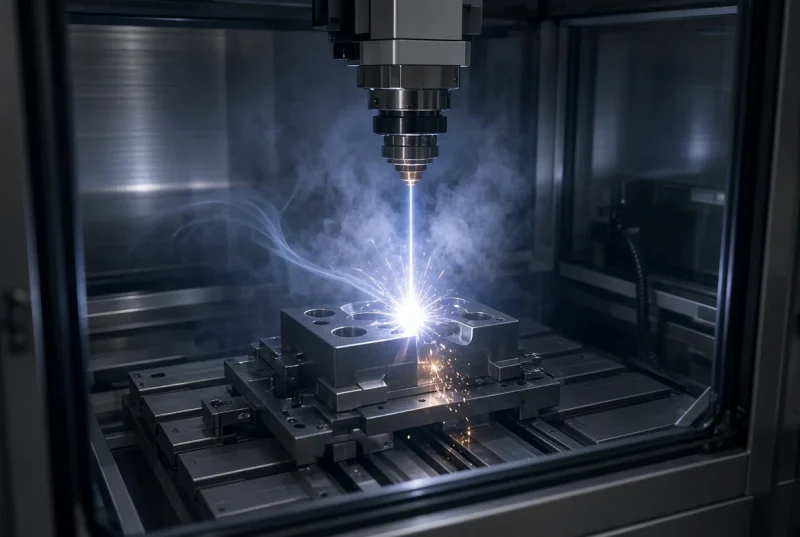
Классическая электроэрозия ведётся в жидком диэлектрике, однако существуют технологические варианты, в которых межэлектродный промежуток заполняется газом — аргоном, азотом или их смесями. Газовая электроэрозия (dry EDM или near-dry EDM) имеет свои преимущества и ограничения. Она применяется в тех случаях, когда жидкий диэлектрик нежелателен: при обработке пористых материалов, когда необходимо избежать
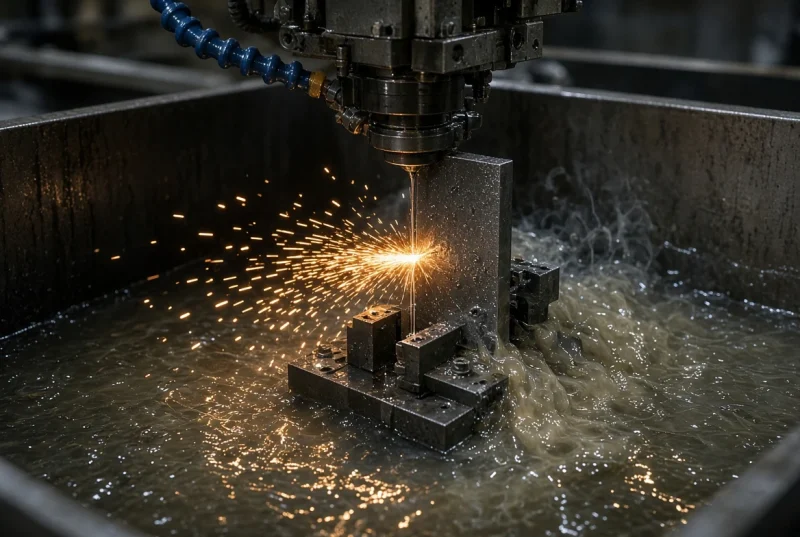
Порошковая электроэрозионная резка представляет собой сравнительно редко применяемую, но весьма эффективную разновидность процесса, при которой в диэлектрическую жидкость вводятся мелкодисперсные порошки токопроводящих или полупроводниковых материалов. Добавки изменяют характер пробоя межэлектродного промежутка, стабилизируют разряд, повышают скорость съёма и улучшают качество поверхности. В практике компании «Константа» порошковые технологии используются точечно — там,
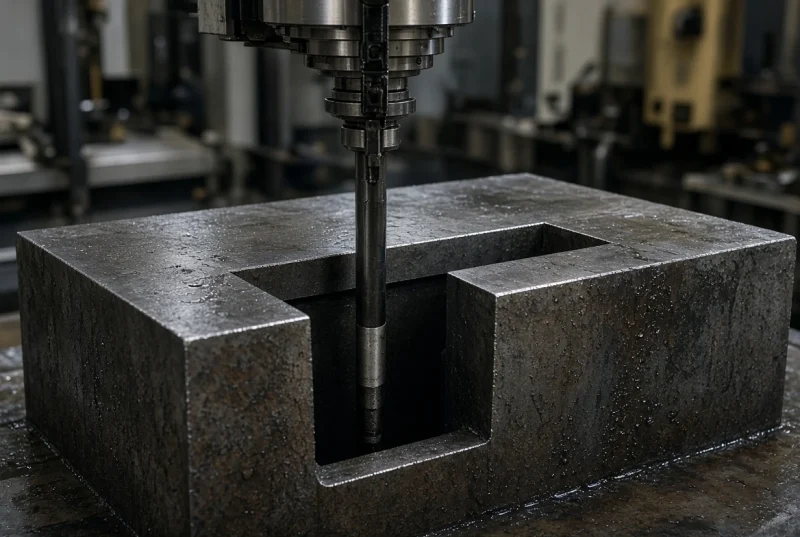
Получение глубоких просечек и отверстий глубиной до 200 мм методом электроэрозии относится к числу наиболее сложных задач. Здесь одновременно действуют несколько негативных факторов: рост износа электрода, ухудшение условий эвакуации продуктов эрозии, увеличение вероятности увода оси и изменение величины межэлектродного зазора по мере углубления. Тем не менее современное оборудование и отработанные
Диапазон диаметров 0,1–10 мм охватывает большую часть задач прецизионного электроэрозионного сверления и прошивки. Именно в этом интервале наиболее ярко проявляются преимущества метода: возможность получать отверстия в закалённых и твердосплавных материалах, высокая точность формы, малая шероховатость и отсутствие наклёпа. Для компании «Константа» этот диапазон является одним из основных при изготовлении форсунок,
Сверлильная электроэрозия (hole drilling EDM или fast hole EDM) занимает особое место среди электроэрозионных технологий. Если проволочная резка работает тонкой проволокой и предназначена для контурной обработки, то сверлильный метод использует трубчатый электрод, через который под высоким давлением подаётся диэлектрик. Это позволяет получать отверстия малого диаметра на значительную глубину с высокой
Работа с тонкими листами толщиной менее пяти миллиметров методом электроэрозионной резки имеет свою ярко выраженную специфику. Здесь главными врагами точности становятся тепловые деформации, вибрации тонкой заготовки и риск прожога при нестабильном межэлектродном зазоре. В то же время именно на тонких листах электроэрозия раскрывает свои лучшие качества: возможность получать острые внутренние
Обработка крупногабаритных пластин площадью до двух квадратных метров методом электроэрозии ставит перед технологом совершенно иной набор задач, нежели работа с мелкими деталями. Здесь на первый план выходят вопросы жёсткости станка, стабильности диэлектрической ванны, равномерности удаления продуктов эрозии на большой длине реза и компенсации температурных деформаций самой заготовки. Компания «Константа» использует
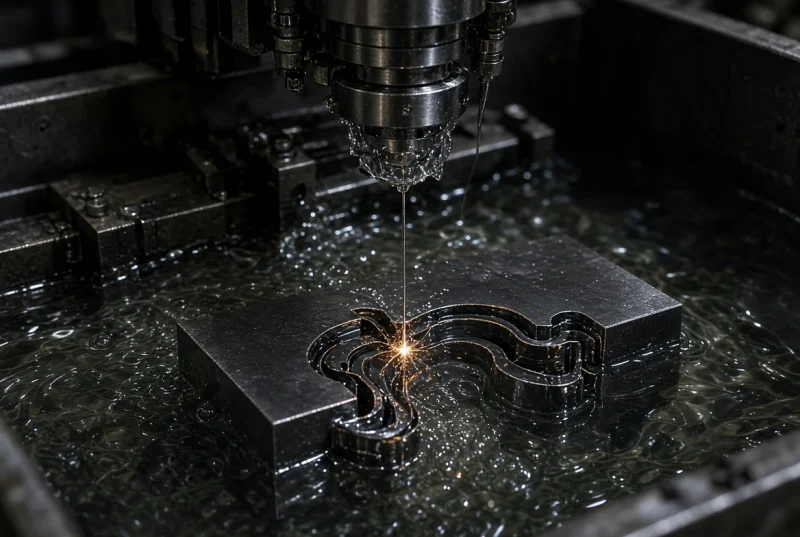
Проволочная электроэрозионная резка (wire EDM) представляет собой один из наиболее точных способов разделения токопроводящих материалов. В отличие от классического точения, где стружка снимается механическим лезвием, здесь материал удаляется серией быстро следующих друг за другом электрических разрядов, возникающих между непрерывно движущейся тонкой проволокой и заготовкой. Проволока служит электродом-инструментом и одновременно «резаком»,
Технология резки токарным станком с многокомандной системой и лазерным измерением В современных производственных цепочках токарная обработка занимает центральное место в создании деталей, требующих высокой точности и сложных геометрий. Интеграция многокомандного процессора (МЦП) с возможностью кinematic резки позволяет управлять не только скоростью шпинделя и подачей, но и динамически корректировать траекторию инструмента
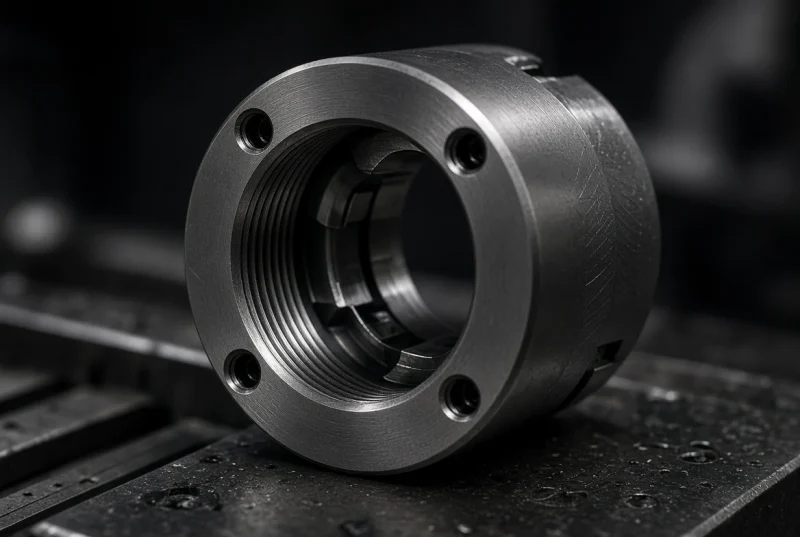
Резка токарным станком с применением технологий МЦП и лазерной обработки внутренних резов Компания «Константа» выполняет высокоточную резку и формообразование внутренних резов на токарных станках с использованием технологий многоцелевой плазменной обработки (МЦП) и лазерной резки. Внутренние резы представляют собой операции по созданию и обработке внутренних поверхностей заготовки: растачивание цилиндрических и конических
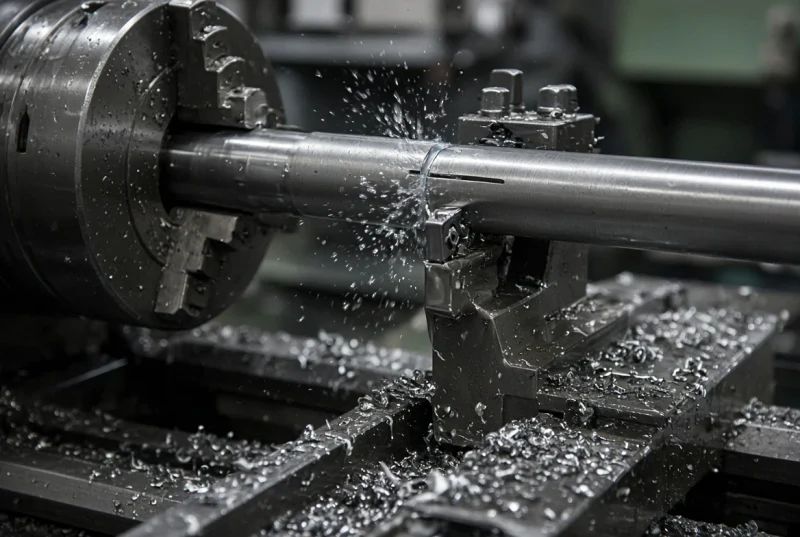
Резка токарным станком – комплексный сервис от компании «Константа» В современной промышленности точная резка на токарных станках остается одним из ключевых этапов производства деталей с высокими требованиями к геометрии и поверхностному качеству. Компания «Константа» использует специально модифицированные латины, оснащённые системой MЦП (многокомандный процессор) и возможностью интеграции лазерного измерения в реальном
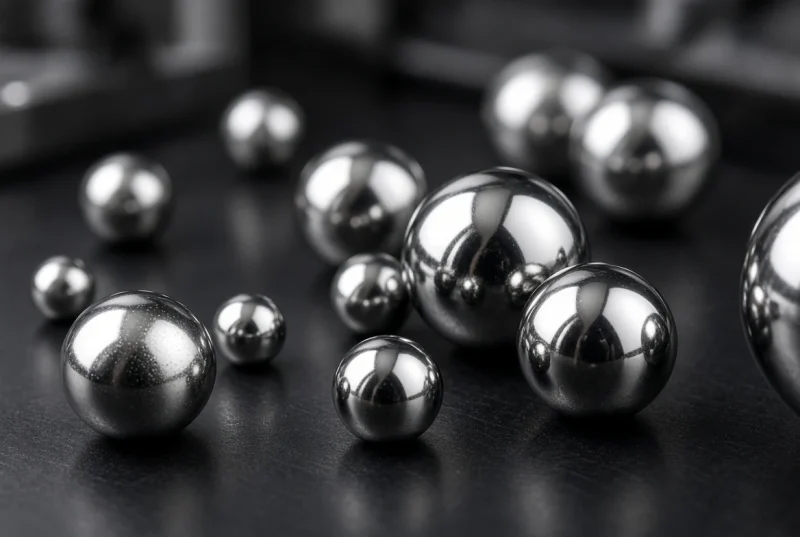
Точение шаровых элементов с допуском <0,01 мм Шаровые элементы, применяемые в аэрокосмических и высокоточных промышленных системах, требуют абсолютной геометрической точности. Их работа – это не просто формирование поверхности; она включает строгое соблюдение калибровки инструмента, контроля температурных воздействий и непрерывного мониторинга параметров реза. Компания «Константа» обеспечивает комплексную обработку шаров с допуском до
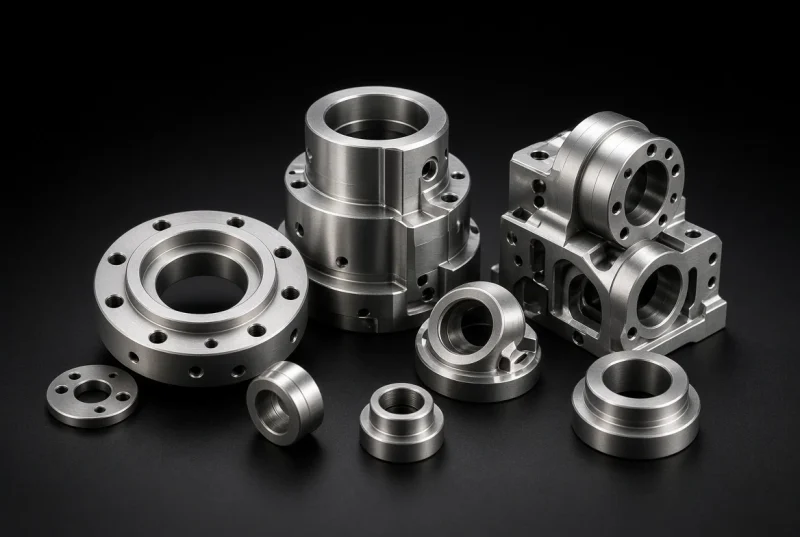
Точение компонентов для аэрокосмической отрасли – CNC и ручная точка В авиационно‑космических системах требуются детали с уникальной геометрией, сверхнизкой масой, высокой прочностью и строгими допусками. Точенческая обработка на станках KNECHT 500 и KNECHT 230‑208 позволяет достичь этих требований благодаря сочетанию числового управления и гибкости ручного режима. Ключевые требования к аэрокосмической детализации В
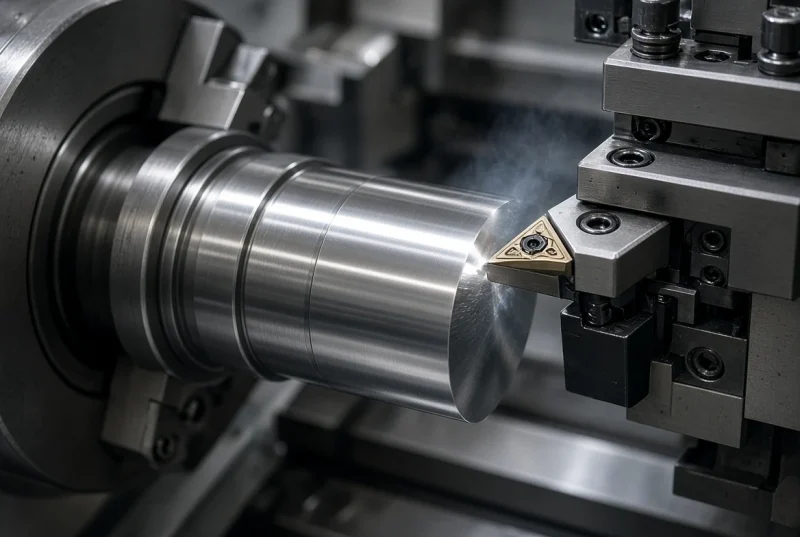
Сверхточное точение деталей на токарных центрах CNC и ручной точке Компания «Константа» предлагает услугу сверхточного (precision) шлифования и полировки деталей, реализуемую как в режиме числового управления (CNC), так и при ручном управлении. Такая гибридная методика позволяет достичь геометрических допусков до ±0,02 мм даже для сложных форм и материалов с высоким коэффициентом
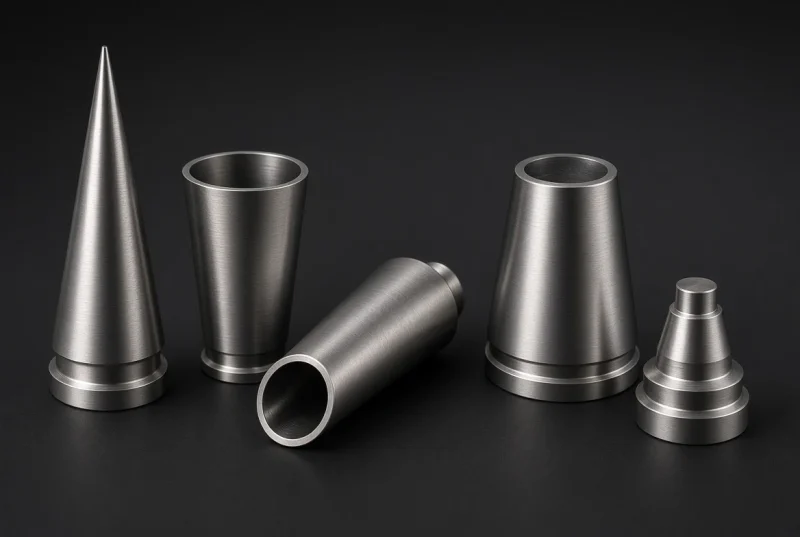
Точение нестандартных коник на токарных центрах CNC и ручной точке Нестандартные коники – это цилиндрические детали с произвольным профилем, отличающимся от стандартных углов (10°, 20°, 30°) и шагов резьбы. Они встречаются в высокоточных механизмах: подшипниках, шестернях с особым коническим изгибом, корпусах гидравлических цилиндров и системах точного позиционирования. Для их обработки
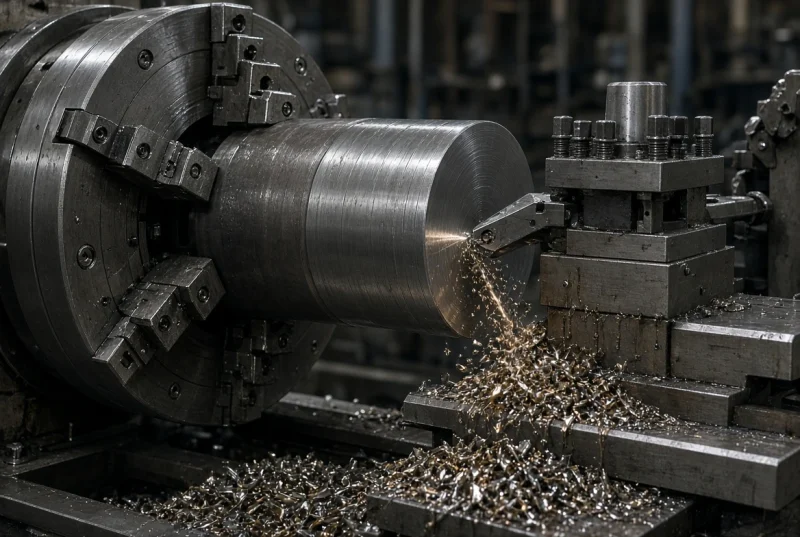
В машиностроении детали с диаметром более 200 мм требуют особых условий обработки: высокая нагрузка на шпиндель, поддержание устойчивости вращения и точное удержание реза по всей длине цилиндра. Компания «Константа» использует токарные центры KNECHT 500 (CNC‑ручной) и KNECHT 230‑208, специально модифицированные для работы с большими диаметрами. Ключевые технические параметры оборудования В обоих моделях реализована
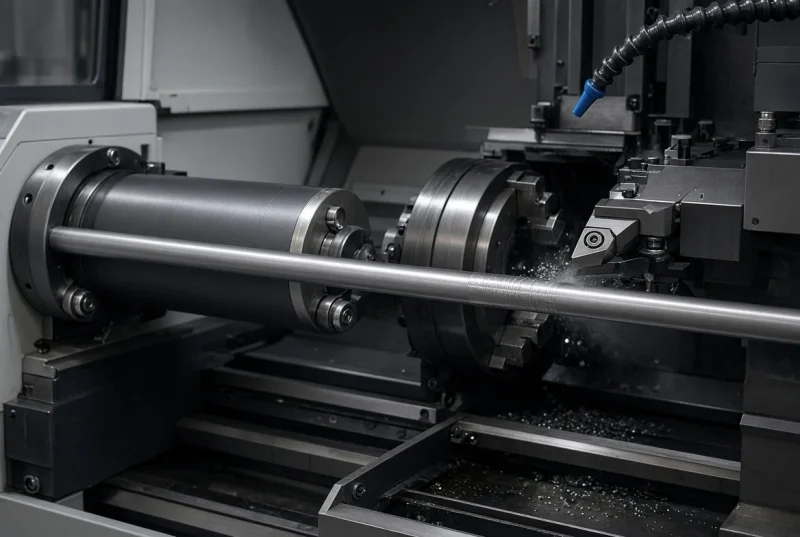
В машиностроении, особенно при работе со спиральными резьбами или длинными цилиндрическими конструкциями, важную роль играет точечная обработка с использованием бобина‑штанга. Бобинный токарный станок позволяет вращать заготовку вокруг оси Z и одновременно перемещать её вдоль оси X (или Y), создавая внешние, внутренние и комплексные резьбы без необходимости смены инструмента. Что такое
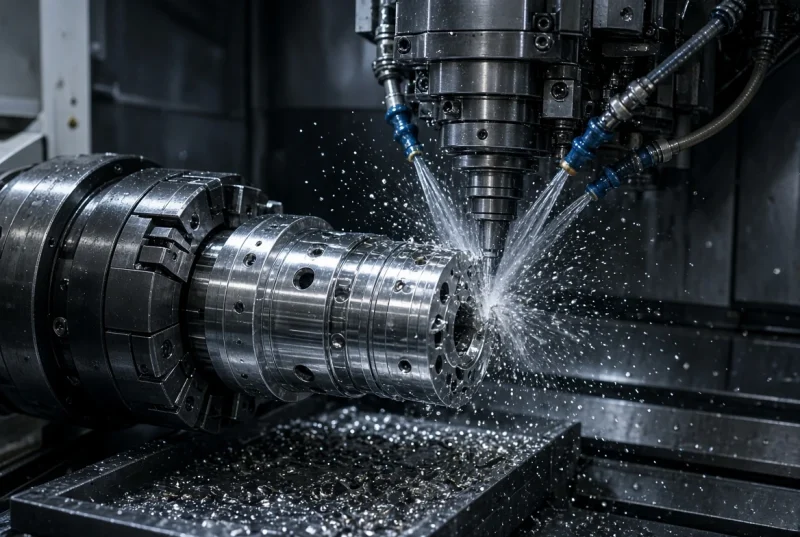
В современной машиностроительной индустрии требования к точности и геометрической воспроизводимости растут: детали часто нуждаются одновременно в резьбовых, цилиндрических и сложных пазах. Использовать лишь отдельные токарные или фрезерные центры – это невыгодно по времени и ресурсам. Поэтому «Константа» реализует концепцию интегрированной фрезеровки + точения, объединяя в одном цикле возможности CNC‑столов, многоплановых
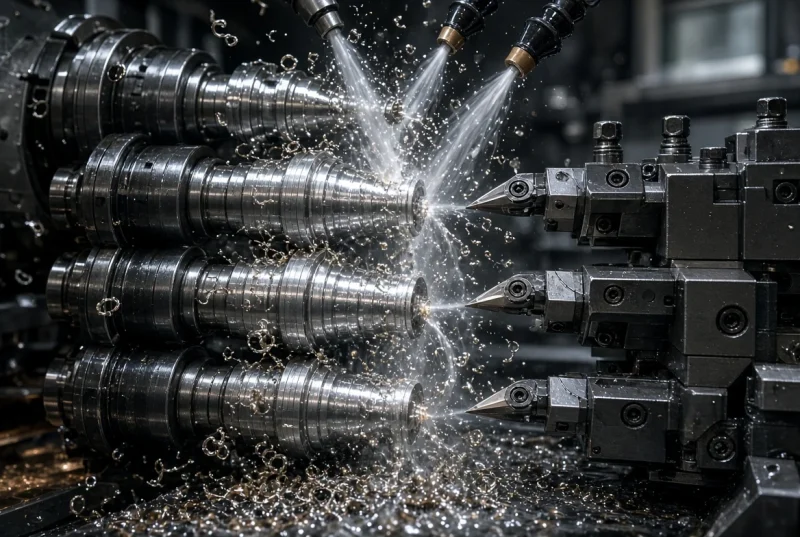
Точение деталей с использованием CNC‑токарных центров и ручного оборудования – Быстрая многопольная обработка от компании «Константа» В промышленности точечные детали часто нуждаются в обрезке множества отверстий, пазов или складных профилей. Сервис «Быстрая многопольная обработка» объединяет преимущества высокоточного числового управления и гибкости ручного режима, позволяя выполнять сложные операции за минимальное время
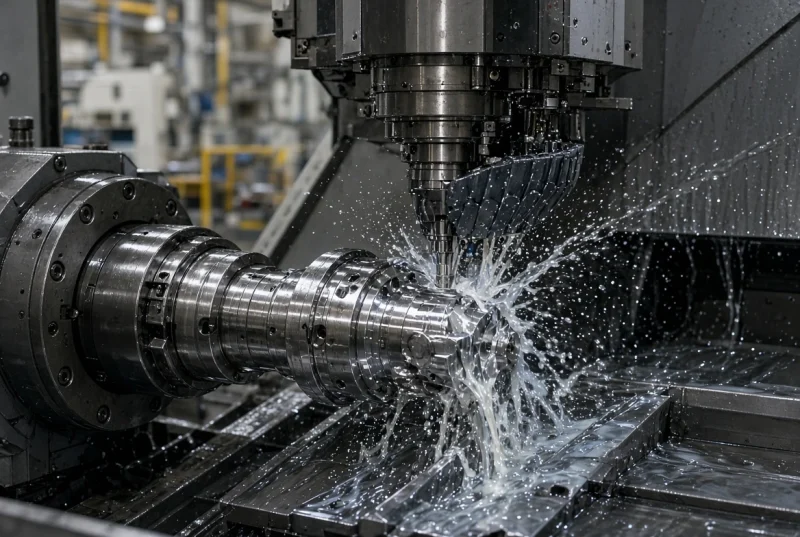
Точение деталей с использованием фрезер‑точки CNC и ручной точёной техники – полный сервис от компании «Константа» В современной промышленности требования к геометрической точности деталий становятся всё выше: необходимо получать не только ровные наружные поверхности, но и идеально выровненные внутренние каналы, сложные пазы и асимметричные профили. Именно здесь на сцену выходит
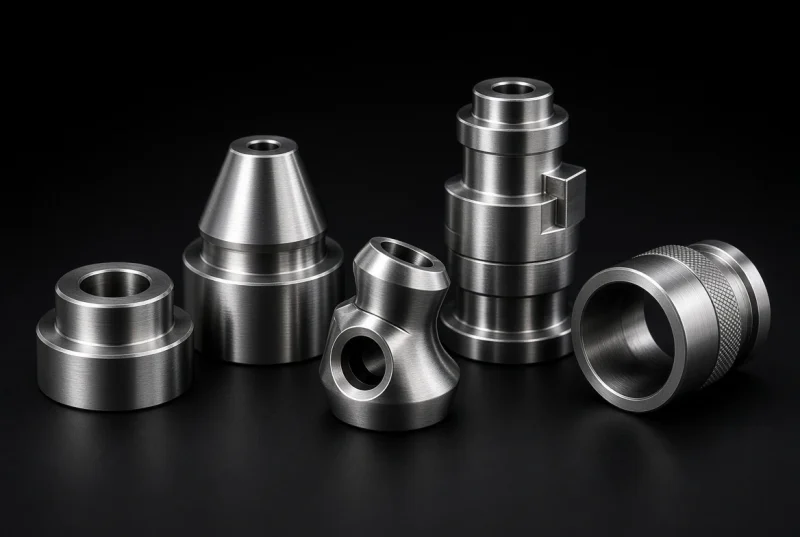
Точение уникальных форм – комбинированный сервис CNC + ручной точки от компании «Константа» В современных производственных задачах, где требуется обработка деталей с сложными внутренними и наружными геометриями, выбор правильного оборудования и подхода играет решающую роль. Компания «Константа» предлагает полный цикл точения для уникальных форм: от концептуальной модели до готового изделия с гарантированным
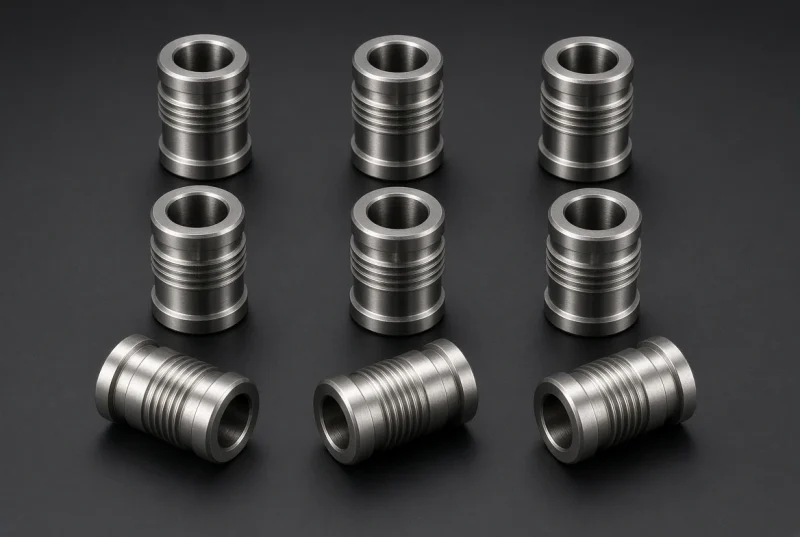
Что такое точение в рамках мелкого производства? Точение — это процесс удаления материалa с поверхностей детали при помощи резцов, фрез или сверл. Он обеспечивает: Генерацию заданной геометрии (диаметры, высоты, конические углы); Контроль допусков до ± 0,02 мм для малых партий; Подготовку поверхности к последующим операциям (сварка, покрытие, сборка). Для мелких заказов (≤ 10 штук)
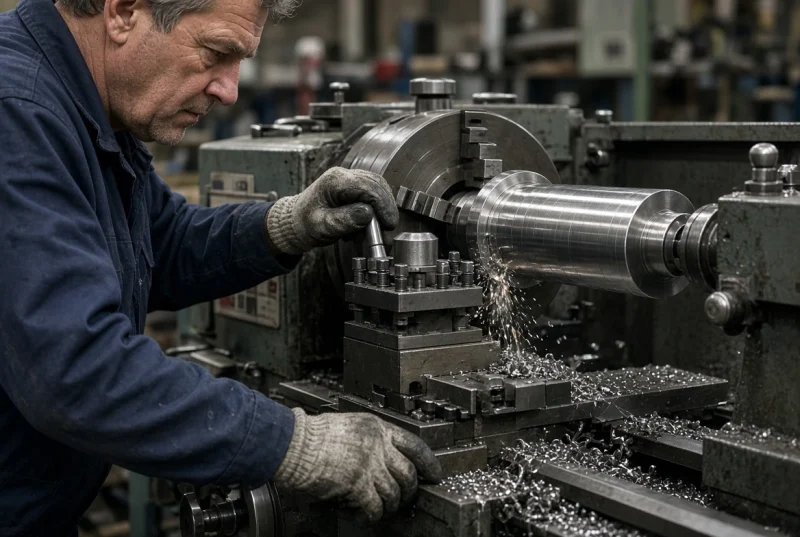
Ручная точка — это токарный станок, управляемый оператором при помощи ручных регуляторов скорости шпинделя, подачи и крутящего момента. Такой подход позволяет: гибко обрабатывать детали любой формы (прямолинейные, с изгибами, пазами) быстро менять инструменты без загрузки программного кода работать с нестандартными заготовками или материалами, где ЧПУ может быть нецелесообразным Ключевой принцип:
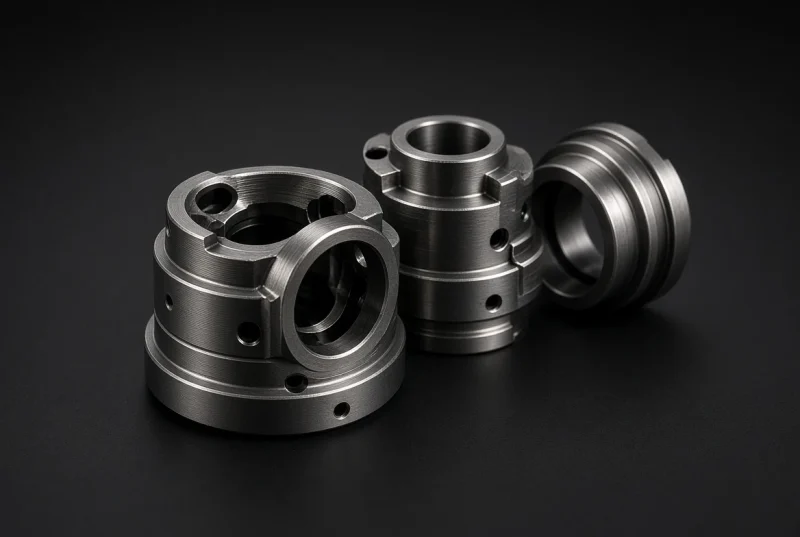
Что такое многополостные конструкции? Термин Определение Ключевые характеристики Многополостная деталь Объект с несколькими отверстиями, прорезями или пазами, расположенными по кругу и/или вдоль оси. Количество полостей ≥ 4; радиальный и продольный разрез CNC‑точка Токарный центр с числовым программным управлением (ЧПУ), способный автоматически выполнять сложные траектории в 3D. Повторяемость ≤ 0,01 мм; точность шага до 0,001 мм Ручная
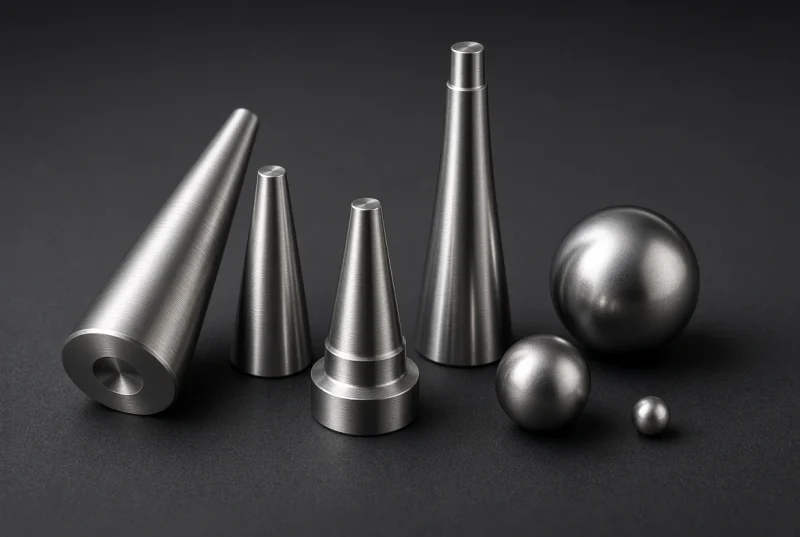
Что такое конечные и сферические формы? Тип Определение Приоритетное применение Коническая форма Тонкосигментная поверхность, переходящая от одного диаметра к другому с заданным углом (taper). Используется в резьбовых соединениях, головках и подшипниках. Подшипники, шестерни, крепежные элементы Сферическая форма Полностью округлая поверхность, создаваемая при помощи «круглой» вершины инструмента (ball‑nose) или шарового ножа.
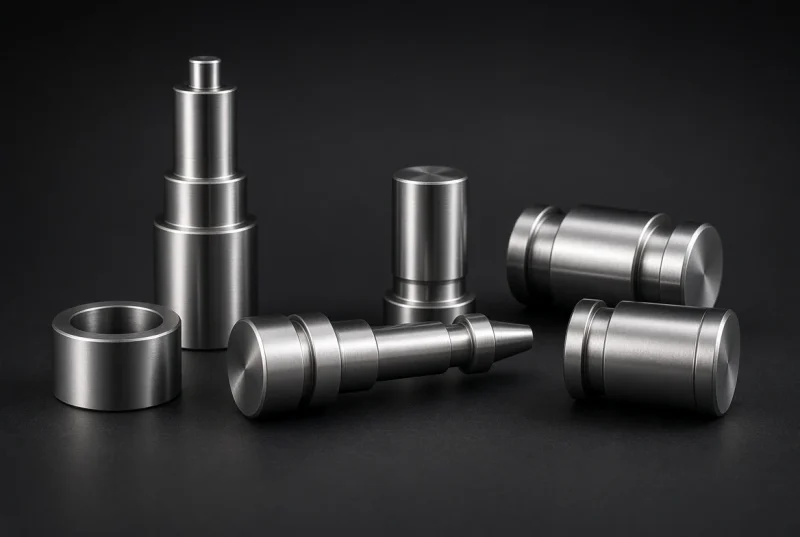
Что такое точение цилиндрических деталей? Точение – прецизионная операция, в которой из заготовки удаляется избыток материала под контролем крутящего момента и глубины реза, чтобы достичь заданного диаметра, длины, угла резьбы и шероховатости. Цилиндрические детали – объекты со скругленной или прямой осью (состоящие из одного, двух или более цилиндров), типичные для пищевой, автомобильной и машиностроительной