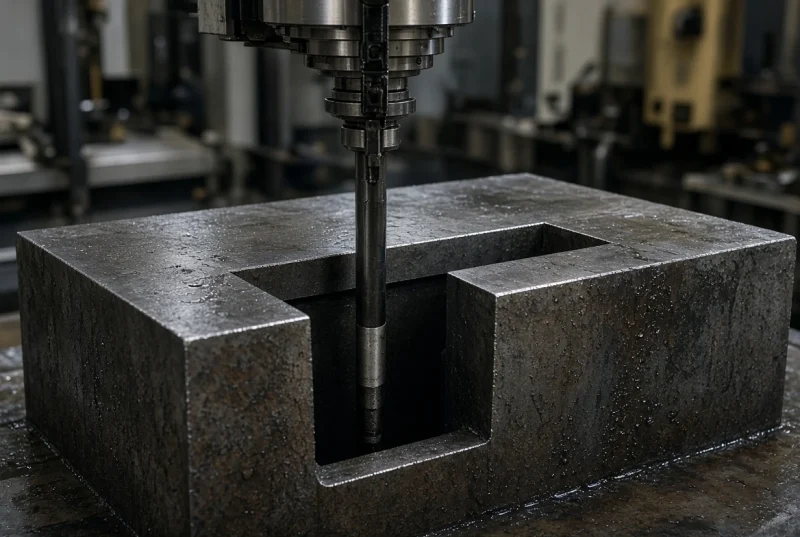
В машиностроении, особенно при работе со спиральными резьбами или длинными цилиндрическими конструкциями, важную роль играет точечная обработка с использованием бобина‑штанга. Бобинный токарный станок позволяет вращать заготовку вокруг оси Z и одновременно перемещать её вдоль оси X (или Y), создавая внешние, внутренние и комплексные резьбы без необходимости смены инструмента.
Что такое точение с бобинами?
Точенческая технология “с бобином” представляет собой разновидность токарной обработки, где заготовка закрепляется на специализированном держателе в виде крюка‑штанга (бобина). Благодаря этому материал вращается вокруг центральной оси, а инструмент располагается под углом к поверхности. Это обеспечивает:
- Быструю и однородную обрезку резьбы: движение заготовки по осям X и Z осуществляется с одинаковой точностью.
- Стабильность параметров: постоянное вращение шпинделя и фиксированная длина реза позволяют достичь более низкого разброса допусков, чем при традиционном токарном станке.
- Гибкость в работе с длинными деталями: без пересаживания можно обрабатывать объёмы до 100 мм в диаметре и более 500 мм по длине.
Техническая составляющая процесса
1. Выбор параметров резьбы
На начальном этапе определяется тип резьбы (средняя, метрическая, английская), шаг, конический угол и глубина реза. При работе с бобином часто применяют стандартные профили: NPT / M6‑0,75, ISO 68‑1, ГОСТ 31318‑2003 для внутренних каналов. Для каждого типа используется отдельный набор параметров скорости вращения шпинделя (S), подачи резца (F) и угла наклона.
2. Настройка бобина
Калибруется длина удерживающего крюка до 0,01 мм, что критично для точного определения центра резьбы. Держатель крепится к столу с помощью регулируемого винта, обеспечивая параллельность оси X и Z.
3. Инструментальное обеспечение
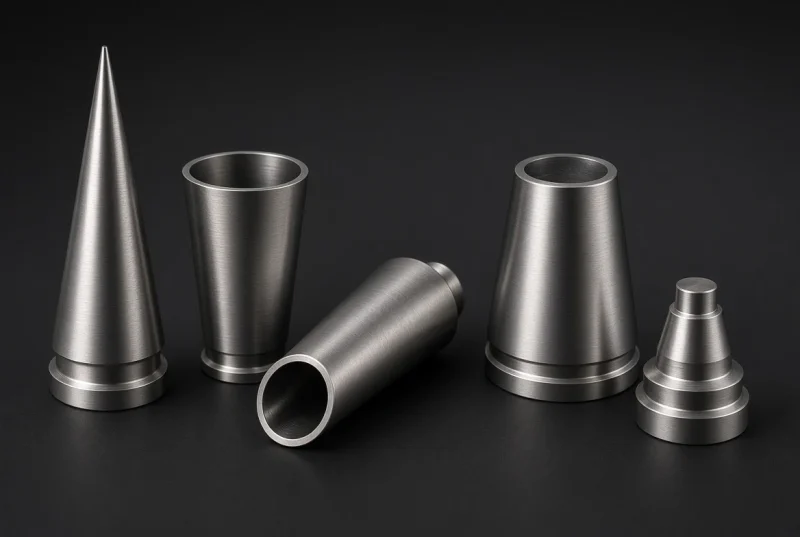
- Конические сверла (TiN‑покрытие) применяются для наружных резьб; они имеют длину 20–30 мм, угол конического реза 6–10°.
- Трехполосные фрезы используются при работе с внутренними резьбами: их профиль состоит из лезвий разного диаметра, что позволяет одновременно обрабатывать несколько каналов.
- Скользящие ножи применяются для сложных узоров (переходные резьбы, ступенчатые профили).
При использовании ручной точки оператор регулирует скорость подачи вручную и отслеживает крутящий момент через датчик напряжения. При CNC‑режиме параметры задаются в G‑коде; система автоматически корректирует подачу, чтобы удерживать усилие в пределах 12–20 кН·m.
4. Контроль за качеством
После каждой стадии резьбы применяют профилометр для измерения Ra и Rz (производится до 0,2 µм). Затем CMM‑отмеряют глубину резьбы, угол фланца и диаметр резьбовых каналов с точностью до 0,01 мм. При необходимости лазерное сканирование 3‑D верифицирует полный профиль детали.
5. Финальная обработка
После снятия бобина производится небольшая полировка (пастой 30–50 µm) при температуре охлаждения < 70 °C, чтобы удалить остатки стружки и добиться зеркальной поверхности на резьбе. Это повышает коэффициент адгезии для последующего покрытия или сварки.
Преимущества точения с бобинами от «Константы»
- Высокая геометрическая точность: благодаря фиксированному углу реза и контролируемому крутящему моменту достигаются допуски до 0,02 мм.
- Скорость производства: один цикл обработки заменяет несколько последовательных смен инструментов, сокращая время на 30–50 %.
- Гибкость в выборе параметров: операторы могут мгновенно менять углы реза и типы инструментов при работе как с наружными, так и внутренними каналами.
- Совместимость со стандартами: все параметры соответствуют ISO 965‑1, ГОСТ 31318‑2003, ISO 1766‑1.
Что входит в пакет услуг
- Консультация инженеров по выбору типа резьбы и параметров обработки.
- Калибровка бобинного держателя и инструментов до 0,01 мм точности.
- Точение детали с использованием CNC‑токарного центра KNECHT 500/230‑208 или ручной точки по заданному G‑коду (или вручную).
- Профилометрия и CMM‑контроль после каждого прохода.
- Финишная полировка, мойка и проверка шероховатости.
- Выдача сертификатов ГОСТ/ISO с детальными данными о допусках.
Точенческая технология «с бобинами» от компании «Константа» сочетает в себе точность, скорость и гибкость при работе со сложными резьбовыми деталями. Благодаря интеграции CNC‑управления и ручной гибкости операторы способны быстро адаптироваться к изменениям проекта, обеспечивая высокую степень соответствия международным стандартам без лишних простоя и повторных процессов.